
የቤቻ ተስፋት ለማድረግ የበለጠ አስቸጋሪ ነው чем ለአንድ ክፍል የተፈቀደ ልዩነት ማሳካት
አንድ ክፍል የተፈቀደ ልዩነት ውስጥ ማስገባት አቅም ነው። አስር ሺህ ክፍሎችን በየሰዓቱ በየሰዓቱ የተፈቀደ ልዩነት ውስጥ ማስገባት ግን ስርዓት ነው። የሲ.ኤን.ሲ. የማሽን ማዞር አገልግሎት በማሽን ዙር የሚገነባውን ስርዓት በመገንባት እና በጠንካራ ኦፕሬተር መቅረብ ብቻ ሳይሆን ይገኛል።
የማሽን የመጀመሪያው ክፍል በተለምዶ በጣም ጥሩ ይታያል። መሣሪያዎቹ አዲስ ናቸው፣ ስፒንድል ብርቱ ነው፣ እና ኦፕሬተሩ በትንሹ ይከታተላል። ችግሮቹ የሚታዩት በኋላ ነው። የመሣሪያ ማጠናከር የቆረጠውን ግድግዳ ያዛዝናል። የሙቀት መጨመር ቱርኔትን ያንሳል። የካርታ አቅም ከአንድ ክፍል ወደ ሌላ ይለያያል። የመጀመሪያውን አንቀጽ ብቻ የሚፈትሽ እና ከዚያ የሚወገድ የማዞር አገልግሎት እውነተኛ ቅንጅት አይቆጣጥርም። እሱ ደግሞ ለእንዲህ ሆን ይጠብቃል።
እውነተኛ ቅንጅት ከፕሮሰስ ቁጥጥር ይመጣል። ይህ ማለት የተመዘገበ የመሣሪያ ዕድሜ ገደብ፣ የሙቀት ማስቀመጥ ዑደቶች፣ የኮሊንት ሙቀት ቁጥጥር፣ እና የስራ ማስቀመጥ ለውጦችን በስራ ቤት የሚገባው በፊት የሚያስተዳድር የፋይድባክ ሐዋስ ነው።
የስራ የማስያዝ እና የማዘጋጃ ምርchoices የሚያሳድሩት የኮንሴንትሪሲቲ ቅንጅት
የስራ ክፍሉ እያንዳንዱ ጊዜ እንደገና የሚያስያዝ በእያንዳንዱ ጊዜ ስህተት ይገባል። የቾንክ ግድግዳ ማጠናከር፣ የቼፕ ቅርፀት፣ እና የማስያዝ ግፊት ለውጥ ሁሉ ይጨምራሉ። ለሻፍት ስራ፣ ሮለር ክፍሎች፣ እና ስሊቮች፣ እነዚህ ስህተቶች እንደ ሮኖውት፣ ታፐር፣ ወይም የድንጋይ ግድግዳ መለያየት ይታያሉ።
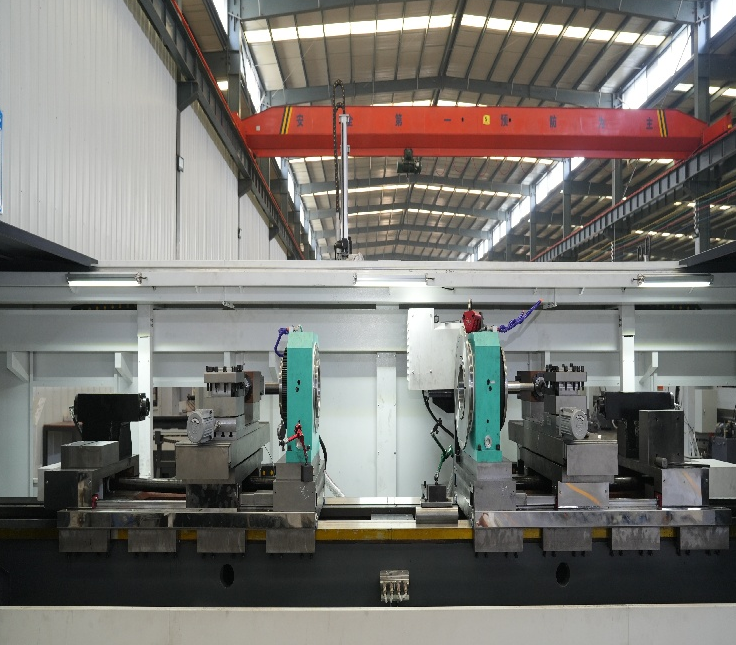
ማሽን የሁለት ሳይድ ስፒንድል ወይም የሁለት መጨረሻ የሆነ ነው። በዚህ ሁኔታ የስራ ክፍሉ በተገጣጠመ በኋላ ሁለቱም መጨረሻዎች በሁለተኛ የማሰናዳት አስፈላጊነት የሌለበት ሁኔታ ውስጥ የሚሰራሉ። የኮንሴንትሪሲቲ ጥራት የስፒንድል ቤርንግ ጥራት እና የቾክ ተደጋጋቢነት ላይ የተመሰረተ ነው፣ የሁለት የተለያዩ ስራዎች መካከል ያለው የማስተካከል ሂደት ግን የማይጠቀም። የስራ ክፍሉ የሚሽከረከር በተቃራኒው የእርሱ ማሽን መሳሪያ የሚሽከረከር ሲሆን ይህ የስራ ክፍሉ በራሱ አክሲስ ላይ ይሽከረከራል እና የመሳሪያው አካል ቋሚ ይቆያል። ይህ የሴንትሪፒታል ስህተት የሚጨምር በአሮስ የስፒንድል ፍጥነት ላይ የተመሰረተ የቅድመ-የመሳሪያ ማሽን ዲዛይን ይቀንሳል።
የተለዋዋጭነት የሚከሰት ነው። የሁለት መጨረሻ ማሽን ለሁለቱም መጨረሻዎች ስራ የሚያስፈልጋቸው ክፍሎች ለመሥራት የተዘጋጅቷል። ከዚህ በተጨማሪ በአንድ የማሰናዳት ሁኔታ ውስጥ ብዙ የክራስ ዲሪሊንግ ወይም ሚሊንግ የሚያስፈልጋቸው ስራዎች ካሉ፣ የአንድ ሳይድ ላቲ ጋር የሚሰራ የላይቭ ቴክኖሎጂ የሚያስተዋል ማሽን እስካሁን የተሻለ አማራጭ ሊሆን ይችላል። የተስተካከለ የማይገለጽ የስራ ክፍል አገባብ ከአጠቃላይ አስተያየት በላይ ነው።
የመሳሪያ ማሽን የሚበላሽ እና የሙቀት የሚለወጥ ቦታ፡ የማይነገረው ተለዋዋጭ ነገሮች
ሁለት ተለዋዋጮች ከማንኛውም ቁጥጥር ስርዓት በራሱ ሊፈታ የሚችል የተስፋፋ ችግር ያስከትላሉ። የመጀመሪያው መሳሪያ ማሽነሪ ነው። በ8 ደቂቃዎች በቀላሉ የሚቆረጡ ካርባይድ ኢንሴርት በ22 ደቂቃዎች ውስጥ መለኪያዎችን ማስገባት ሊጀምሩ ይችላሉ። የመሳሪያ ዕድሜ አስተዳደር ዘዴ የሌለበት ጊዜ፣ ኦፕሬተር በራሱ የገጽ ምስል ይሆናል፣ እና ይህ በሶስት ስክሪች ውስጥ በተመሳሳይ ስለማይሰራ ደካማ ነው።
የሁለተኛው የሙቀት ማዛባት ነው። ኒስት (NIST) እና ሲአርፒ (CIRP) በተለቀቀው ጥናት መሰረት፣ የሙቀት ስህተቶች የጠቅላላ ማሽነሪ ስህተት ከ40 እስከ 70 በመቶ ይሆናሉ። ስፒንድል መጨመር፣ ባልስክሩ መዘ-expand እና ኮሎንት የሙቀት ለውጦች ሁሉ የተቆረጡ ነጥብን ይዛውማሉ። የሙቀት ማስተዳደር ዘዴ የሚያከተል ስራ የሚያስተዳድር ቤት፣ የሙቀት ማስተዳደር ስርዓት የሚያስተዳድር ቤት፣ ኮሎንት የሙቀት ሙቀት የሚያስተዳድር ቤት እና በቁጥጥር ውስጥ የሙቀት ኮምፐንሴሽን የሚያስተዳድር ቤት በረጅም ምርት ስራ ውስጥ በጣም ትንሽ የተገለጸ የስህተት ድምር ሊያስተዳድር ይችላል።
እነዚህ ሁለቱ መፍትሄዎች የማይገርማሉ። እነዚህ ሁለቱ በተግባር የሚከተሉ ናቸው በተግባር የተስፋፋ ቁጥሮችን የሚያስተዳድሩ ቤቶች ውስጥ።
በስራ ውስጥ የሚካሄድ የፈተና እና የውሂብ ግንኙነት የስራ ሩንዱ ይዝ Closing the Loop
ቋሚነት አንድ ጊዜ ያስገኝ የሆነ ውጤት አይደለም። እሱ ዑደት ነው። የመጀመሪያ አንቀጾ ፍተሻ የማሰራጨት ስርዓት እውን መሆኑን ያረጋግጣል። በምርት ሂደት ውስጥ ያለው መለኪያ ለውጥ ያሳያል። የስታቲስቲክስ ሂደት ቁጥጥር መለኪያዎችን ወደ አዝማሚያ ያቀይራል። አዝማሚያ መስመሩ ሲንቀሳቀስ የማሽን አስተዳዳሪው አካል ከተፈቀደው ልዩነት ውጭ ሲሄድ ትክክለኛ ያደርጋል።
CMM ሪፖርቶች፣ የአየር መለኪያ ዘዴ፣ ወይም በማሽን ላይ የሚካሄደ የሌዘር መለኪያ የሚጠቀም የማሽን ግሽም አገልግሎት የጥራት ላቦራቶሪ የሚጠብቀው ከማገልግሎት በፍጥነት ሊሰራ ይችላል። ውሂቡ እንዲሁ ወደ የመሳሪያ ዕድሜ ማዘጋጃት እና የማስገቢያ ማስተካከያዎች ይመለሳል። ከጊዜ ወደ ጊዜ ሂደቱ በትክክለኛነት ይጨምራል፣ ይቀንሳል አይደለም።
በማሽን አይነት መሰረት የማሽን ግሽም ትክክለኛነት በጎን በጎን ማነፃፀር
ተለያዩ የማሽን ድንበር ዓይነቶች የተለያዩ የቋሚነት ገደቦች ይሰጣሉ። በታች ያለው ሰንጠረዥ የተለመዱ ክልሎችን ያሳያል፣ ማረጋገጫ አይደለም። ቁሳቁስ፣ መሳሪያ፣ እና የሙቀት አስተዳደር እንኳን ጠቃሚ ናቸው።
| የማሽን አይነት | የተለመደ የማታጠና ትክክለኛነት (TIR) | ለሁለት ጫፍ አካል የሚያስፈልጉ ማሰራጨቶች ቁጥር | የቡቃይ ውስጥ ጥራት ማረጋገጥ | የማሽን አስተዳዳሪ ጥገና |
|---|---|---|---|---|
| በእጅ የሚሰራ ማሽን | 0.002 እስከ 0.005 in | ሁለት ወይም ከዚያ በላይ | ዝቅተኛ | አስተካክለኛ |
| የአንድ ማሽን የሶስት አቅጣጫ ቁጥር ቁጥር ቁጥር | 0.0005 እስከ 0.001 ኢንች | ሁለት | መካከለኛ | መካከለኛ |
| የሁለት ማሽን የሶስት አቅጣጫ ቁጥር ቁጥር ቁጥር | 0.0003 እስከ 0.0008 ኢንች | አንድ | አስተካክለኛ | ዝቅተኛ |
| የሁለት መጨረሻ የሶስት አቅጣጫ ቁጥር ቁጥር ቁጥር | 0.0002 እስከ 0.0006 ኢንች | አንድ | አስተካክለኛ | ዝቅተኛ |
ከእጅ የሚሰራ ወደ የሶስት አቅጣጫ ቁጥር ቁጥር ቁጥር ያለው የመቀየር ልዩነት ግልጽ ነው። ከአንድ ማሽን ወደ ሁለት ማሽን ያለው የመቀየር ልዩነት ደግሞ በብዙ ስቶክ ውስጥ በተመሳሳይነት ውስጥ ትልቁ ገቢ ይታያል፣ ምክንያቱም ሁለተኛው የማስተካከል ሂደት ይጠፋል። ይህ የሽያጭ ማስተዋወቂያ አይደለም። ይህ የጂኦሜትሪ ነው።
ምርት ለማስተላለፍ በፊት የሶስት አቅጣጫ ቁጥር ቁጥር ቁጥር የማሽን አገልግሎት የሚጠይቅ ጥያቄዎች
ከአንዳ few ጥያቄዎች በስተቀር የሚቻል የማሽን አገልግሎት ከብዙ ስራ ያለው አገልግሎት ይለያል።
የመሳሪያ ዕድሜ እንዴት ይ Quarry እና ማን የኦፍሴት ማስተካከያ ያደርጋል በመሳሪያ ማሽነሪ በተገለጸበት ጊዜ?
የሙቀት ማስነሳት ሂደቱ ምንድን ነው፣ እና የተከላካዩ ፍሰት ሙቀት እንዴት ይቆጣጠራል?
በመስራት ላይ ያለው ማለፍ መለኪያ ይጠቀማሉ፣ ወይም በመጨረሻ ትክክለኛነት ትንተና ብቻ?
የማዘጋጃ ዝርዝሮች እና የመጀመሪያ አንድ ምርቶች ዘገባ እንዴት ይመዝገባሉ?
የቡቻ ስብስብ ሲጀምር ሲታጋ ምን ይከሰታል? ማቆም ማድረግ የሚወስንው ማን ነው?
ደቡብ ቻይና ውስጥ ያለው የኬሚካል አስተዳደር ማሻሻል ፕሮጀክት ጥሩ ትምህርት ሰጠ። የፓምፕ ስሊቪ ቡቻ በአንድ ምርት ሂደት መካከል የኦቫልቲ ችግር ሆነ። የተሽከርካሪ አገልግሎት በመጀመሪያ የחומרים ችግር አድርጎ ተገልጶ ነበር። በቅርብ ማየት የተከላካዩ ፍሰት ሙቀት ማቀዝቀዝ መሳሪያ በማጠፊያ እና በማስነሳት ላይ በተደጋጋጋ የሚሰራ ነው ብለው ተገልጶ ነበር፣ ይህም የስፒንድል መጨመር እና መቀነስ ያስከትላል። አንድ የሙቀት ማስነሳት ሂደት ተጨምሯል እና የተከላካዩ ፍሰት ሙቀት ማቀዝቀዝ መሳሪያ ተስተካከለ በኋላ የኦቫልቲ ችግሩ ተፈታ። ይህ መፍትሄ በጣም ትንሽ ወጪ አስከትሏል። ይህን ማግኘት የሚያስፈልገው የሂደቱን ብቻ ሳይሆን የመሽን አገልግሎት የሚረዳው ነው።
ለተስማሚ ማሽን ማሽነሪ እና ሮለር የሚሽከረከሩበት በተመሳሳይ የሆነ የሻፍት፣ የስሊቪ እና የሮለር የማሽነሪ ሂደቶች ለማከናወን፣ ሄንግክስን በላዩ ሁለት ዲጂታል ኮንትሮል ላቲስ (CNC) ላቲስ፣ በላዩ ሁለት የድሪል ማሽን እና በሁለት ጎን የሚሰራ ሜል ማሽን ለመገንባት ከ20 ዓመታት በላይ ጊዜ አስቀምጦ ነው። የኩባንያው የማሽነሪ ጥንካሬ፣ የሙቀት ጥብቅነት እና የተፈጻሚ ሂደት ቁጥጥር ላይ ያለው ድጋፍ ለአንድ ክፍል ትክክለኛነት እና ለየትኛውም ቡድን ተስማሚነት በእኩል የሚያስተዋውቅ የማሽነሪ መስሪያ ቤቶች ጥሩ የተዳሰሳ ነው።
የማውጫ ጠረጴዛ
- የቤቻ ተስፋት ለማድረግ የበለጠ አስቸጋሪ ነው чем ለአንድ ክፍል የተፈቀደ ልዩነት ማሳካት
- የስራ የማስያዝ እና የማዘጋጃ ምርchoices የሚያሳድሩት የኮንሴንትሪሲቲ ቅንጅት
- የመሳሪያ ማሽን የሚበላሽ እና የሙቀት የሚለወጥ ቦታ፡ የማይነገረው ተለዋዋጭ ነገሮች
- በስራ ውስጥ የሚካሄድ የፈተና እና የውሂብ ግንኙነት የስራ ሩንዱ ይዝ Closing the Loop
- በማሽን አይነት መሰረት የማሽን ግሽም ትክክለኛነት በጎን በጎን ማነፃፀር
- ምርት ለማስተላለፍ በፊት የሶስት አቅጣጫ ቁጥር ቁጥር ቁጥር የማሽን አገልግሎት የሚጠይቅ ጥያቄዎች
