
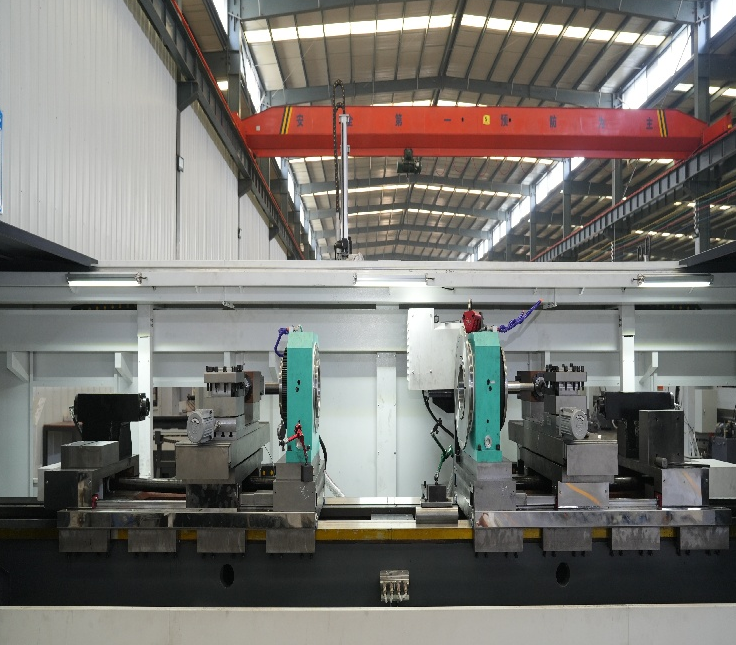
كيف تندرج خدمة التدوير باستخدام الحاسب الآلي ضمن قطاع التعدين والمعدات الثقيلة
تتعرَّض معدَّات التعدين لبيئة قاسية جدًّا. فمحور الكسارات، وأعمدة الأسطوانات الهيدروليكية، وبكرات الناقلات تتعرَّض للصدمات والاحتكاك والاهتزاز المستمر. ولذلك فإن خدمة التدوير باستخدام الحاسب الآلي (CNC) التي تدعم هذا القطاع يجب أن تكون قادرة على معالجة أقطار كبيرة، ومواد صلبة جدًّا، وأجزاء لا يُسمح لها بالفشل مبكرًا. وعادةً ما يكون القطعة المُعالَجة عبارة عن عمود طويل يحتوي على عدة درجات قطرية، وفتحات مفتاحية (Keyways)، وطرفين مُخَرَّطَيْن. وغالبًا ما تُحدِّد التمركزية بين محوري المحامل التصميمَ كاملاً. فإذا انحرفت إحدى المحاور عن مركزها، فشلت المحمل بالكامل، وانهار التجميع بأكمله. ولذلك يطلب العديد من مورِّدي قطاع التعدين آلات تدوير ذات مخرجان أو آلات تدوير مزدوجة الطرف. وبمجرد تثبيت القطعة، تُعالَج كلا الطرفين دون الحاجة إلى قلبها. وبذلك تختفي أخطاء الإعداد. كما أن جودة السطح في المناطق المخصصة للأختام تكتسب أهميةً بالغة. فالسطح الخشن يؤدي إلى تآكل الأختام خلال أسابيع، أما الخدمة التي تقدِّم التدوير وتدرك هذه الحقيقة جيدًا فستُكيِّف معدلات التغذية ونصف قطر رأس الأداة بدلًا من الاكتفاء بتحقيق الحدود التحملية فقط.
مكونات طاقة الرياح والمتطلبات التحملية المرتبطة بها
مكوّنات توربينات الرياح ليست صغيرة الحجم. فالمحور الرئيسي ومحامل التوجُّه وقطع نظام الميل قد تزن مئات الكيلوغرامات. ومع ذلك، فإن نطاقات التسامح ضيِّقةٌ بشكلٍ مفاجئ. فقد يحتاج محور الإدخال الخاص بعلبة التروس إلى سطح دعم للمحرّك ضمن انحراف إجمالي قدره ٠٫٠٠٠٥ إنش. وتتبدَّى مشكلة الاستقرار الحراري أثناء التشغيل كتحدٍّ حقيقي، لأن القطعة تسخن ببطءٍ وتحتفظ بالحرارة لفترة طويلة. ولذلك، يجب أن تُدار دورات التسخين الأولي ودرجة حرارة السائل المبرِّد وأحيانًا القياس أثناء العملية في خدمة التدوير العاملة في هذا المجال. وأشارت دراسة أجرتها منظمة «سيرب» عام ٢٠٢٢ إلى أن الأخطاء الحرارية قد تشكِّل ما يصل إلى ٧٠٪ من مجموع أخطاء التشغيل على القطع الكبيرة الحجم. وهذه النسبة ليست نظريةً فقط. فعلى سبيل المثال، لاحظت ورشة في شمال ألمانيا، كانت تشغِّل محاور توربينات الرياح، أن تغيُّرًا في درجة حرارة السائل المبرِّد بمقدار درجتين مئويتين أدّى إلى تغيُّر في القطر بمقدار ٠٫٠٠٠٨ إنش خلال فترة تشغيل استمرت أربع ساعات. والحل كان تركيب مبرِّد ذي تحكُّم أدق وزيادة مدة التسخين الأولي. وتلك تغييرات بسيطة، لكنها احتاجت إلى خدمةٍ تفهم الآلية جيدًا.
أجزاء السيارات والطاقة الجديدة: الحجم يلتقي بالدقة
أجزاء السيارات تختلف تمامًا. فالأحجام كبيرة، وأوقات الدورة قصيرة، ويتم تدقيق التكلفة لكل جزء. وغالبًا ما تُشغل خدمات التدوير باستخدام آلات التحكم العددي (CNC) في هذا القطاع مخارط ذات رأسين مع تحميل تلقائي. والأجزاء أصغر عادةً، ووزنها أقل من ٥ كجم، لكن تراكم التسامح ضيق جدًّا. فمحاور نظم النقل، ومحاور المحركات، وعلب أجهزة الاستشعار تتطلب ثبات القطر والتناسق المركزي. أما قطاع الطاقة الجديدة فيضيف طبقة إضافية: فمحاور المحركات الكهربائية ومكونات وحدات البطاريات غالبًا ما تُصنع من مواد مختلفة مثل الفولاذ السيليكي أو سبائك الألومنيوم، والتي تسلك سلوكًا مختلفًا عند التشغيل على المخرطة. فالألومنيوم يميل إلى التصاق الأجزاء، لذا فإن هندسة أدوات القطع واختيار المبرد يؤثران بشكل كبير. والخدمة التي تعرف فقط كيفية تشغيل الفولاذ ستواجه صعوبات. ويبيّن الجدول أدناه كيف تتغير المتطلبات عبر القطاعات المختلفة.
| الصناعة | الأجزاء النموذجية | التسامح الرئيسي | حجم الدفعة | مواد شائعة | التحدي الرئيسي |
|---|---|---|---|---|---|
| التعدين | قضبان الأسطوانات، ومحاور الكسارات | ٠٫٠٠١ بوصة انحراف كلي (TIR) | منخفض إلى متوسط | 4140، 4340 | حجم الجزء وصلابته |
| طاقة الرياح | المحاور الرئيسية، وأجزاء التوجيه الأفقي (Yaw) | ٠٫٠٠٠٥ بوصة انحراف كلي (TIR) | منخفض | 42CrMo4 | الاستقرار الحراري |
| سيارات | محاور نقل الحركة | ٠٫٠٠٠٨ بوصة انحراف كلي (TIR) | عالي | ١٠٤٥، ٢٠CrMnTi | زمن الدورة وارتداء الأدوات |
| الطاقة الجديدة | محاور المحركات، والغلاف الخارجي | ٠٫٠٠٠٦ بوصة في TIR | متوسط إلى عالي | ألمنيوم، فولاذ سيليكوني | السلوك المادي |
| زراعي | محاور نقل الحركة (PTO)، ودبابيس الأسطوانة | ٠٫٠٠١٥ بوصة في TIR | متوسط | ١٠٤٥، ٨٦٢٠ | الضغط التكاليفي والارتداء |
المachinery الزراعية: أجزاء صعبة مع ضغط تكاليف حقيقي
المعدات الزراعية تعمل في بيئات مليئة بالغبار والطين وأحمال الصدمة. وقد لا تتطلب عمود نقل الحركة (PTO) أو الدبوس الأسطواني نفس درجة التحمل المطلوبة لعمود توربين الرياح الرئيسي، لكنه يجب أن يصمد أمام آلاف الساعات من الاستخدام القاسي. وتشتد ضغوط التكلفة لأن المزارعين والوكلاء يقارنون باستمرار أسعار قطع الغيار في السوق الثانوي. فالخدمة التي تقوم بتشغيل هذه القطع بشكل مفرط تُضيف تكلفةً دون إضافة قيمة حقيقية. أما النهج الأذكى فهو مواءمة طريقة التصنيع مع المتطلبات الوظيفية الفعلية: فالأجزاء المخصصة لتركيب المحامل تحصل على درجة تحمّل ضيقة جدًّا، بينما تُترك الأقطار غير الحرجة ضمن نطاق تسامح أوسع وتشطيب خشن نسبيًّا. ويتطلب اتخاذ هذا النوع من القرارات خدمةً تطرح أسئلةً عن طبيعة الاستخدام الفعلي للقطعة، لا عن الرسم الهندسي فقط. ويوضّح مثالٌ من موردٍ في ولاية آيوا هذه النقطة جيدًا: فقد كانت الورشة تُصنّع أعمدة وحدات الزراعة باستخدام مخرطة ذات محور واحد وباستخدام عمليتين منفصلتين، ما أدّى إلى نسبة هدر بلغت ٦٪ بسبب سوء محاذاة العملية الثانية. أما بعد الانتقال إلى مخرطة ذات محورين، فقد انخفضت نسبة الهدر إلى أقل من ٢٪، وقلّ زمن دورة التصنيع. والقطعة نفسها لم تتغيّر؛ بل تغيّرت طريقة التصنيع فقط.
الأنابيب والغلافات ومحور الأسطوانات عبر قطاعات متعددة
تظهر بعض مجموعات القطع في تقريبًا كل صناعة. فالأنابيب والغلافات ومحور الأسطوانات تشكّل العامل المشترك. فقد تكون الغلافة مثلاً بطانة دوارة في ناقل حزامي، أو فاصلًا في علبة التروس، أو بطانة مقاومة للتآكل في المضخة. والهندسة بسيطة، لكن الحجم والمواد تتفاوت بشكل واسع. ولذلك فإن خدمة التشغيل بالدوران التي تتعامل مع هذا النطاق تحتاج إلى أدوات مرنة ونظام تحكم قادر على تخزين برامج عديدة. وتدور قطعة العمل هنا، أي أن القطعة تدور بينما تبقى الأداة ثابتة، مما يساعد على تحقيق التمركز الدقيق لهذه القطع. كما يقلل هذا الأسلوب من الخطأ الناتج عن القوة الطاردة المركزية الذي يتزايد مع ارتفاع سرعة المحور في التصاميم القديمة. أما العيب فهو أن دوران قطعة العمل أقل مرونة عند الحاجة إلى الحفر العرضي أو التشغيل بالطحن. فإذا كانت الغلافة تتطلب ثقبًا عرضيًا، فقد يكون المخرطة أحادية المحور المزودة بأدوات دوارة لا تزال الخيار الأفضل. ولذلك فإن التقييم الصادق أهم من التوصية العامة.
ما يجب تقييمه عند اختيار شريك لعمليات التشغيل بالدوران
اختيار شريك في عملية التشغيل بالدوران ليس متعلقًا بأقل سعر بالساعة. بل يتعلق بملاءمة القدرات مع عائلة القطع. وبعض الأسئلة تساعد في التمييز بين خدمةٍ قادرةٍ وخدمةٍ مشغولةٍ فقط.
هل تسأل الخدمة عن الاستخدام المقصود للقطعة قبل إعداد العرض السعري؟
هل توجد إجراءات موثَّقة لتسخين الآلة وإدارتها الحرارية؟
كيف يتم تتبع اهتراء الأدوات، ومن يُجري تعديلات الإزاحات؟
هل يمكن للخدمة تقديم مراجع من نفس القطاع الصناعي؟
هل تُستخدم قياسات أثناء التشغيل أم تقتصر الفحوصات على المرحلة النهائية فقط؟
قدَّمت عملية إعادة تأهيل مصنع كيميائي في جنوب الصين درسًا واضحًا. فظهرت تشوهات بيضاوية في دفعات من أكمام المضخات عند منتصف دورة الإنتاج. وعزت خدمة التشغيل بالدوران المشكلة في البداية إلى نوع المادة. أما الفحص الدقيق فقد كشف أن مبرِّد سائل التبريد كان يشغَّل ويوقف تلقائيًّا، ما تسبب في تمدد المحور ثم انكماشه. وبمجرد استقرار عمل المبرِّد وإدخال دورة تسخين أولية، اختفت التشوهات البيضاوية. والتصحيح لم يكلِّف تقريبًا شيئًا. أما اكتشاف السبب فاستدعى خدمةً تفهم العملية برمتها، وليس مجرد تشغيل الآلة.
لِلْعَمَلِيَّاتِ الَّتِي تَتَطلَّبُ دَوْرَانًا مُتَسَاقِطًا بِثَبَاتٍ عَلَى الْمَحَوْرِ وَالْغِلافِ وَالْأَنْبُوبِ وَالْأُسْطُوَانَةِ، وَضَعَتْ شَرِكَةُ هِنْغْشِنْ سِلْسِلَةً مِنَ الْمُنْتَجَاتِ تَشْمَلُ مَكَائِنَ خَطِّيَّةً تَحْكُمُهَا أَنْظِمَةُ التَّحَكُّمِ الرَّقْمِيِّ الْآلِيَّةُ مَزْدَوْجَةَ الرَّأْسِ، وَمَكَائِنَ حَفْرٍ مَزْدَوْجَةَ الرَّأْسِ، وَمَكَائِنَ تَشْكِيلٍ مَزْدَوْجَةَ الْجَانِبِ. وَيَجْعَلُ تَرْكِيزُ الشَّرِكَةِ عَلَى الْمَتَانَةِ وَاسْتِقْرَارِ الدَّرَجَةِ الْحَرَارِيَّةِ وَالأَتْمَتَةِ الْوَاقِعِيَّةِ مِنْهَا شَرِيكًا مُلَائِمًا لِسِلَسِلَاتِ التَّوْصِيلِ فِي قِطَاعَاتِ الْمَنَاخِ وَطَاقَةِ الرِّيَاحِ وَالطَّاقَةِ الْجَدِيدَةِ وَالسَّيَّارَاتِ وَالْآلَاتِ الزِّرَاعِيَّةِ.
جدول المحتويات
- كيف تندرج خدمة التدوير باستخدام الحاسب الآلي ضمن قطاع التعدين والمعدات الثقيلة
- مكونات طاقة الرياح والمتطلبات التحملية المرتبطة بها
- أجزاء السيارات والطاقة الجديدة: الحجم يلتقي بالدقة
- المachinery الزراعية: أجزاء صعبة مع ضغط تكاليف حقيقي
- الأنابيب والغلافات ومحور الأسطوانات عبر قطاعات متعددة
- ما يجب تقييمه عند اختيار شريك لعمليات التشغيل بالدوران
