
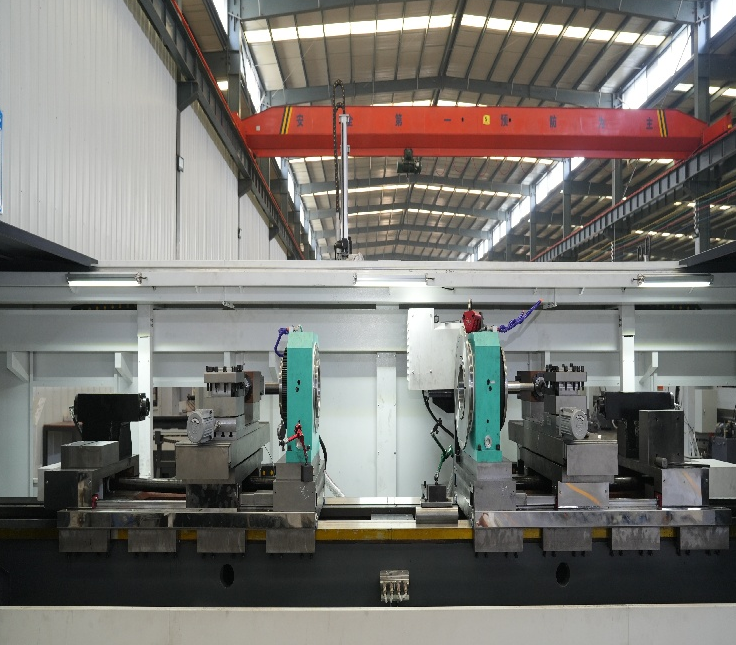
सीएनसी टर्निंग सेवा किनिंग और भारी उपकरणों में कैसे फिट बैठती है
खनन उपकरण एक कठोर वातावरण में काम करते हैं। क्रशर शाफ्ट, हाइड्रोलिक सिलेंडर रॉड और कन्वेयर रोलर्स को प्रभाव, अपघर्षण और निरंतर कंपन का सामना करना पड़ता है। इस क्षेत्र का समर्थन करने वाली सीएनसी टर्निंग सेवा को बड़े व्यास, कठोर सामग्रियों और ऐसे भागों को संभालने की क्षमता होनी चाहिए जो जल्दी विफल न हों। विशिष्ट कार्य-टुकड़ा एक लंबी शाफ्ट होती है जिसमें कई व्यास-चरण, कीवे, और थ्रेडेड सिरे होते हैं। बेयरिंग जर्नल्स के बीच संकेंद्रिता अक्सर डिज़ाइन को निर्धारित करती है। यदि कोई जर्नल बाहर की ओर घूमता है, तो बेयरिंग विफल हो जाती है और पूरी असेंबली ढह जाती है। इसीलिए कई खनन आपूर्तिकर्ता ड्यूअल-स्पिंडल या डबल-एंड टर्निंग को निर्दिष्ट करते हैं। एक बार जब भाग को क्लैंप कर लिया जाता है, तो उसे पलटे बिना दोनों सिरों को संसाधित किया जाता है। सेटअप त्रुटि समाप्त हो जाती है। सील क्षेत्रों पर सतह का फिनिश भी महत्वपूर्ण होता है। एक खुरदुरा फिनिश सील्स को कुछ हफ़्तों में ही नष्ट कर देता है। ऐसी टर्निंग सेवा जो इसे समझती है, केवल सहिष्णुता के आदेश को पूरा करने के बजाय फीड दरों और टूल नोज़ त्रिज्या को समायोजित करेगी।
विंड एनर्जी घटक और उनके पीछे की सहिष्णुता आवश्यकताएँ
पवन टरबाइन के घटक छोटे नहीं होते हैं। मुख्य शाफ्ट, यॉ बेयरिंग और पिच सिस्टम के भागों का वज़न सैकड़ों किलोग्राम तक हो सकता है। हालाँकि, सहनशीलता सीमाएँ आश्चर्यजनक रूप से कड़ी होती हैं। एक गियरबॉक्स इनपुट शाफ्ट के लिए बेयरिंग जर्नल को 0.0005 इंच TIR के भीतर होने की आवश्यकता हो सकती है। मशीनिंग के दौरान तापीय स्थिरता एक वास्तविक समस्या बन जाती है, क्योंकि भाग धीरे-धीरे गर्म होता है और गर्मी को बनाए रखता है। इस क्षेत्र में काम करने वाली एक टर्निंग सेवा को वार्म-अप चक्रों, कूलेंट के तापमान और कभी-कभी प्रक्रिया के दौरान मापन का प्रबंधन करना पड़ता है। CIRP द्वारा 2022 में किए गए एक अध्ययन में नोट किया गया कि बड़े कार्य-टुकड़ों पर कुल मशीनिंग त्रुटि का 70 प्रतिशत तक तापीय त्रुटियों के कारण हो सकता है। यह संख्या कोई सैद्धांतिक नहीं है। उत्तरी जर्मनी में एक शॉप जो पवन टरबाइन शाफ्टों की मशीनिंग कर रही थी, उसे पाया कि चार घंटे की चल रही प्रक्रिया में कूलेंट के तापमान में 2 डिग्री सेल्सियस का उतार-चढ़ाव व्यास को 0.0008 इंच तक स्थानांतरित कर देता था। समाधान एक ऐसे चिलर का उपयोग करना था जिसमें अधिक सटीक नियंत्रण था और लंबा वार्म-अप समय था। सरल परिवर्तन, लेकिन उन्हें एक ऐसी सेवा की आवश्यकता थी जो इस तंत्र को समझती हो।
ऑटोमोटिव और नई ऊर्जा के भाग: मात्रा और सटीकता का संतुलन
ऑटोमोटिव भाग एक अलग प्रकार के होते हैं। उत्पादन मात्रा अधिक होती है, चक्र समय छोटा होता है, और प्रति भाग लागत का कड़ाई से मूल्यांकन किया जाता है। इस क्षेत्र को आपूर्ति करने वाली सीएनसी टर्निंग सेवा अक्सर स्वचालित लोडिंग के साथ डबल-हेड लैथ का उपयोग करती है। भाग छोटे होते हैं, अक्सर ५ किग्रा से कम वजन के, लेकिन सहनशीलता के ढेर (टॉलरेंस स्टैक) बहुत कड़े होते हैं। ट्रांसमिशन शाफ्ट, मोटर शाफ्ट और सेंसर हाउसिंग सभी को निरंतर व्यास और समकेंद्रिकता की आवश्यकता होती है। नई ऊर्जा एक अतिरिक्त परत जोड़ती है। इलेक्ट्रिक मोटर शाफ्ट और बैटरी मॉड्यूल घटक अक्सर सिलिकॉन स्टील या एल्युमीनियम मिश्र धातु जैसी भिन्न सामग्रियों का उपयोग करते हैं, जो लैथ पर अलग तरह से व्यवहार करती हैं। एल्युमीनियम के सतह पर चिपकने (गैलिंग) की प्रवृत्ति होती है, इसलिए टूल ज्यामिति और कूलेंट के चयन का महत्वपूर्ण योगदान होता है। केवल स्टील के बारे में जानने वाली सेवा कठिनाई में फँस जाएगी। नीचे दी गई तालिका दर्शाती है कि आवश्यकताएँ क्षेत्रों के अनुसार कैसे बदलती हैं।
| उद्योग | सामान्य भाग | मुख्य सहनशीलता | बैच का आकार | सामान्य सामग्री | मुख्य चुनौती |
|---|---|---|---|---|---|
| खनन | सिलेंडर रॉड, क्रशर शाफ्ट | ०.००१ इंच टीआईआर | निम्न से मध्यम | 4140, 4340 | भाग का आकार और कठोरता |
| हवा ऊर्जा | मुख्य शाफ्ट, यॉव भाग | ०.०००५ इंच टीआईआर | कम | 42CrMo4 | तापीय स्थिरता |
| ऑटोमोटिव | ट्रांसमिशन शाफ्ट | ०.०००८ इंच टीआईआर | उच्च | १०४५, २०CrMnTi | चक्र समय और औजार का क्षरण |
| नई ऊर्जा | मोटर शाफ्ट, हाउसिंग | 0.0006 इंच टीआईआर | मध्यम से उच्च | एल्युमीनियम, सिलिकॉन स्टील | सामग्री के व्यवहार |
| कृषि | पीटीओ शाफ्ट, रोलर पिन | 0.0015 इंच टीआईआर | मध्यम | 1045, 8620 | लागत दबाव और क्षरण |
कृषि मशीनरी: वास्तविक लागत दबाव के साथ कठोर भाग
कृषि उपकरण धूल, कीचड़ और झटके के भार के तहत काम करते हैं। एक पीटीओ शाफ्ट या रोलर पिन को विंड टरबाइन मुख्य शाफ्ट के समान सटीकता की आवश्यकता नहीं हो सकती है, लेकिन यह हज़ारों घंटों के कठोर उपयोग को सहन करने में सक्षम होना चाहिए। लागत दबाव तीव्र है, क्योंकि किसान और डीलर बाज़ार के बाद के मूल्यों की निरंतर तुलना करते रहते हैं। ऐसे भागों को अत्यधिक मशीन करने वाली टर्निंग सेवा बिना मूल्य जोड़े लागत बढ़ा देती है। अधिक बुद्धिमान दृष्टिकोण यह है कि प्रक्रिया को कार्यात्मक आवश्यकता के अनुरूप ढाला जाए। बेयरिंग सीट्स को कड़ी सहिष्णुता दी जाती है। गैर-महत्वपूर्ण व्यासों को एक अधिक खुली सीमा और रूक्ष समाप्ति दी जाती है। ऐसे निर्णय के लिए एक ऐसी सेवा की आवश्यकता होती है जो केवल ड्रॉइंग के बारे में नहीं, बल्कि अनुप्रयोग के बारे में भी पूछे। आयोवा के एक आपूर्तिकर्ता का एक उदाहरण इस बिंदु को स्पष्ट करता है। दुकान एकल-स्पिंडल लेथ पर दो सेटअप्स के साथ प्लांटर रो यूनिट शाफ्ट्स को टर्न कर रही थी। दूसरे संचालन के कारण गलत संरेखण के कारण 6 प्रतिशत कचरा उत्पन्न हो रहा था। द्वैध-स्पिंडल मशीन पर जाने से कचरा 2 प्रतिशत से कम हो गया और चक्र समय कम हो गया। भाग में कोई परिवर्तन नहीं हुआ। प्रक्रिया में परिवर्तन हुआ।
कई क्षेत्रों में पाइप, स्लीव और रोलर शाफ्ट
कुछ भाग-परिवार लगभग हर उद्योग में दिखाई देते हैं। पाइप, स्लीव और रोलर शाफ्ट एक सामान्य धागा हैं। एक स्लीव कन्वेयर में बुशिंग हो सकती है, गियरबॉक्स में स्पेसर या पंप में घर्षण रोधी लाइनर। ज्यामिति सरल है, लेकिन मात्रा और सामग्री काफी भिन्न हो सकती हैं। ऐसी रेंज को सँभालने वाली टर्निंग सेवा के लिए लचीले टूलिंग और ऐसी नियंत्रण प्रणाली की आवश्यकता होती है जो कई प्रोग्राम संग्रहित कर सके। कार्य-टुकड़े के घूर्णन में, जहाँ भाग घूमता है और औजार स्थिर रहता है, इन भागों पर समकेंद्रिकता में सहायता मिलती है। यह पुराने डिज़ाइनों में स्पिंडल गति के साथ बढ़ने वाली अपकेंद्रीय त्रुटि को भी कम करता है। सीमा यह है कि कार्य-टुकड़े के घूर्णन में क्रॉस-ड्रिलिंग या मिलिंग के लिए कम लचीलापन होता है। यदि किसी स्लीव को क्रॉस-होल की आवश्यकता है, तो लाइव टूलिंग के साथ एकल-स्पिंडल लेथ अभी भी बेहतर विकल्प हो सकता है। सामान्य सिफारिश से अधिक महत्वपूर्ण है ईमानदार मूल्यांकन।
एक टर्निंग साझेदार का चयन करते समय क्या मूल्यांकन करना चाहिए
एक टर्निंग साझेदार का चुनाव सबसे कम प्रति घंटा दर पर नहीं, बल्कि भाग-परिवार के अनुसार क्षमता के मिलान पर आधारित होता है। कुछ प्रश्न एक कुशल सेवा और एक व्यस्त सेवा के बीच अंतर स्पष्ट करने में सहायता करते हैं।
क्या सेवा उद्धरण देने से पहले अनुप्रयोग के बारे में पूछती है?
क्या एक दस्तावेज़ीकृत वार्म-अप और थर्मल प्रबंधन प्रक्रिया है?
उपकरण के क्षरण को कैसे ट्रैक किया जाता है, और ऑफ़सेट को कौन समायोजित करता है?
क्या सेवा उसी उद्योग से संदर्भ प्रदान कर सकती है?
क्या प्रक्रिया के दौरान मापन का उपयोग किया जाता है, या केवल अंतिम निरीक्षण?
दक्षिणी चीन में एक रासायनिक संयंत्र के पुनर्निर्माण ने एक स्पष्ट सबक दिया। एक उत्पादन चक्र के मध्य में पंप स्लीव के एक बैच में अंडाकारता (ओवैलिटी) शुरू हो गई। टर्निंग सेवा ने शुरुआत में इसका कारण सामग्रि को बताया। लेकिन गहराई से जांच करने पर पता चला कि कूलेंट चिलर चालू-बंद हो रहा था, जिससे स्पिंडल का प्रसार और संकुचन हो रहा था। एक बार चिलर को स्थिर कर दिया गया और वार्म-अप चक्र जोड़ दिया गया, तो अंडाकारता गायब हो गई। इस सुधार की लागत लगभग शून्य थी। इसे खोजने के लिए एक ऐसी सेवा की आवश्यकता थी जो केवल मशीन को नहीं, बल्कि प्रक्रिया को भी समझती हो।
जिन ऑपरेशन्स में शाफ्ट, स्लीव, पाइप और रोलर कार्य के लिए एकसमान घुमाव की आवश्यकता होती है, उनके लिए हेंग्ज़िंग ने स्वचालित डबल-हेड सीएनसी लेथ, डबल-हेड ड्रिलिंग मशीनों और डबल-साइडेड मिलिंग मशीनों के आधार पर एक उत्पाद लाइन विकसित की है। कंपनी का ध्यान दृढ़ता, तापीय स्थिरता और व्यावहारिक स्वचालन पर केंद्रित होना इसे खनन, पवन ऊर्जा, नई ऊर्जा, स्वचालित वाहन और कृषि यंत्रों की आपूर्ति श्रृंखलाओं के लिए एक प्रासंगिक साझेदार बनाता है।
विषय-सूची
- सीएनसी टर्निंग सेवा किनिंग और भारी उपकरणों में कैसे फिट बैठती है
- विंड एनर्जी घटक और उनके पीछे की सहिष्णुता आवश्यकताएँ
- ऑटोमोटिव और नई ऊर्जा के भाग: मात्रा और सटीकता का संतुलन
- कृषि मशीनरी: वास्तविक लागत दबाव के साथ कठोर भाग
- कई क्षेत्रों में पाइप, स्लीव और रोलर शाफ्ट
- एक टर्निंग साझेदार का चयन करते समय क्या मूल्यांकन करना चाहिए
