
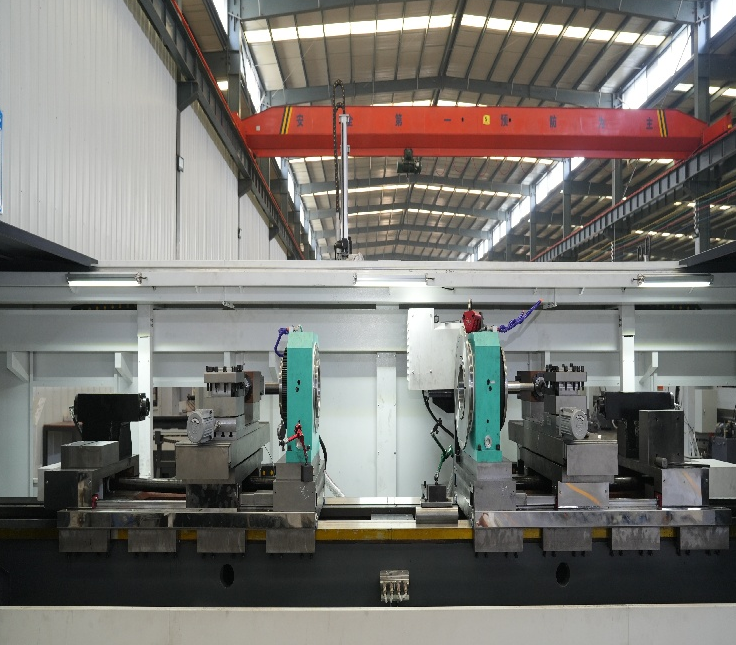
جایگاه خدمات تراشکاری سیانسی در صنایع معدن و تجهیزات سنگین
تجهیزات معدنکاوی در محیطی سختگیرانه کار میکنند. شافتهای خردکنها، میلههای سیلندر هیدرولیکی و غلطکهای نوار نقاله با ضربه، سایش و ارتعاش مداوم روبهرو هستند. یک خدمات تراشکاری سیانسی که این بخش را پشتیبانی میکند، باید قادر به پردازش قطعات با قطرهای بزرگ، مواد سخت و قطعاتی باشد که نباید در اوایل عمر خود از کار بیفتند. قطعه کار معمولی، شافتی بلند با چندین مرحله قطری، شیارهای مفتولی و انتهای ر threads دارد. هممرکزی بین ژورنالهای یاتاقان اغلب تعیینکننده طراحی است. اگر یکی از ژورنالها از مرکز خارج شود، یاتاقان از کار میافتد و کل مجموعه از کار میافتد. به همین دلیل بسیاری از تأمینکنندگان معدن، تراشکاری دو محوره یا تراشکاری دوسری را مشخص میکنند. پس از اینکه قطعه در گیره ثابت شد، هر دو سر آن بدون چرخاندن قطعه ماشینکاری میشوند. خطای راهاندازی از بین میرود. کیفیت سطح در نواحی درزگیری نیز اهمیت دارد. یک سطح نامنظم، درزگیرها را در عرض چند هفته از بین میبرد. یک خدمات تراشکاری که این موضوع را درک کند، به جای اینکه صرفاً به دنبال رسیدن به مقدار تلرانس باشد، نرخ پیشروی و شعاع نوک ابزار را تنظیم میکند.
اجزای انرژی بادی و الزامات تلرانس پشت سر آنها
اجزای توربینهای بادی کوچک نیستند. محور اصلی، یاتاقانهای چرخشی و قطعات سیستم تنظیم زاویه پره میتوانند وزنی معادل صدها کیلوگرم داشته باشند. با این حال، محدودههای تحمل بسیار باریک هستند. برای نمونه، شفت ورودی گیربکس ممکن است نیازمند یک سطح یاتاقانگیری با انحراف حداکثر ۰٫۰۰۰۵ اینچ (TIR) باشد. پایداری حرارتی در حین ماشینکاری به یک چالش واقعی تبدیل میشود، چرا که قطعه بهآهستگی گرم میشود و گرما را مدتها حفظ میکند. یک مرکز ماشینکاری چرخشی فعال در این حوزه باید چرخههای گرمشدن اولیه، دمای سیال خنککننده و گاهی اوقات سنجش در حین فرآیند را مدیریت کند. مطالعهای که در سال ۲۰۲۲ توسط CIRP منتشر شد نشان داد که خطاهای حرارتی میتوانند تا ۷۰ درصد از کل خطاهای ماشینکاری در قطعات بزرگ را تشکیل دهند. این عدد فرضی نیست. یک کارگاه در شمال آلمان که محورهای توربینهای بادی را ماشینکاری میکرد، مشاهده کرد که نوسان دمای سیال خنککننده به میزان دو درجه سانتیگراد، در طول یک دورهٔ چهار ساعته، باعث تغییر قطر قطعه به میزان ۰٫۰۰۰۸ اینچ میشود. راهحل این مشکل، نصب یک سیستم خنککننده با کنترل دقیقتر و افزایش زمان گرمشدن اولیه بود. تغییراتی ساده، اما نیازمند خدماتی متخصص که مکانیزم این پدیده را درک کرده باشد.
قطعات خودرو و انرژی نو: حجم با دقت همراه است
قطعات خودرو موجودی متفاوتی دارند. حجم تولید بالا است، زمانهای چرخه کوتاه هستند و هزینه هر قطعه بهدقت بررسی میشود. سرویسهای ماشینکاری CNC برای این بخش اغلب از ماشینهای تراش دوسر با بارگذاری خودکار استفاده میکنند. این قطعات کوچکتر هستند، اغلب کمتر از ۵ کیلوگرم، اما انباشتگی تلرانسها بسیار سختگیرانه است. شفتهای گیربکس، شفتهای موتور و پوششهای سنسور همه نیازمند قطر و هممرکزی یکنواختی هستند. انرژی نو لایهای اضافی ایجاد میکند. شفتهای موتورهای الکتریکی و اجزای ماژول باتری اغلب از مواد متفاوتی مانند فولاد سیلیسی یا آلیاژهای آلومینیوم ساخته میشوند که رفتار متفاوتی در ماشین تراش دارند. آلومینیوم تمایل به چسبیدن دارد، بنابراین هندسه ابزار و انتخاب سیال خنککننده اهمیت دارد. سرویسی که تنها با فولاد آشناست، با این مواد دچار مشکل خواهد شد. جدول زیر نشان میدهد که الزامات چگونه در بخشهای مختلف تغییر میکنند.
| صنعت | قطعات معمول | تلرانس کلیدی | اندازه دسته | مواد رایج | چالش اصلی |
|---|---|---|---|---|---|
| معادن | میلههای سیلندر، شفتهای خردکن | ۰٫۰۰۱ اینچ TIR | پایین تا متوسط | ۴۱۴۰، ۴۳۴۰ | اندازه و سختی قطعه |
| انرژی باد | شفتهای اصلی، قطعات چرخشی | ۰٫۰۰۰۵ اینچ TIR | پایین | 42CrMo4 | پایداری حرارتی |
| خودرو | محورهای گیربکس | ۰٫۰۰۰۸ اینچ TIR | بالا | ۱۰۴۵، ۲۰CrMnTi | زمان چرخه و سایش ابزار |
| انرژی جدید | محورهای موتور و پوستهها | ۰٫۰۰۰۶ اینچ TIR | متوسط تا بالا | آلومینیوم و فولاد سیلیسیمی | رفتار مادی |
| کشاورزی | محورهای توان خروجی (PTO) و پینهای غلتان | ۰٫۰۰۱۵ اینچ TIR | متوسط | ۱۰۴۵، ۸۶۲۰ | فشار هزینه و سایش |
ماشینآلات کشاورزی: قطعات سخت با فشار واقعی هزینه
تجهیزات کشاورزی در گرد و غبار، گِل و بارهای ضربهای کار میکنند. شفت توان انتقالی (PTO) یا پین غلتانی لزوماً نیازی به دقت اندازهگیری شفت اصلی توربین بادی ندارد، اما باید هزاران ساعت تحمل سوءاستفاده را داشته باشد. فشار هزینهای شدید است، زیرا کشاورزان و توزیعکنندگان قیمتهای قطعات جایگزین را بهطور مداوم مقایسه میکنند. یک خدمت ماشینکاری دورانی که این قطعات را بیشازحد ماشینکاری کند، بدون افزودن ارزش، هزینه را افزایش میدهد. رویکرد هوشمندانهتر این است که فرآیند را با نیاز عملکردی تطبیق داد. سطوح نصب یاتاقان دقت بالایی میطلبد. قطرهای غیرحرجی دامنهای بازتر و سطحی زبرتر دریافت میکنند. این نوع تصمیمگیری نیازمند خدمتی است که دربارهٔ کاربرد قطعه، نه صرفاً دربارهٔ نقشهٔ آن، سؤال کند. یک مورد از تأمینکنندهای در ایالت آیووا این نکته را روشن میسازد. این کارگاه شفتهای واحد ردیفکار کاشتکننده را روی یک دستگاه تراش تکمحور با دو مرحلهٔ تنظیم ماشینکاری میکرد. ضایعات بهدلیل عدم ترازبودن در عملیات دوم به ۶ درصد رسیده بود. انتقال به دستگاه تراش دو محور، ضایعات را به کمتر از ۲ درصد کاهش داد و زمان چرخه را نیز کوتاهتر کرد. خود قطعه تغییری نکرد؛ بلکه فرآیند تغییر کرد.
لولهها، آستینها و محورهای غلتکی در بخشهای مختلف
برخی خانوادههای قطعات تقریباً در همهٔ صنایع ظاهر میشوند. لولهها، آستینها و محورهای غلتکی این رابط مشترک را فراهم میکنند. یک آستین ممکن است در نوار نقاله بهعنوان یک بوشینگ، در جعبه دنده بهعنوان یک فاصلهدهنده یا در پمپ بهعنوان یک روکش سایشی عمل کند. هندسهٔ این قطعات ساده است، اما حجم تولید و جنس آنها بسیار متفاوت است. یک خدمات تراشکاری که این تنوع را پوشش دهد، نیازمند ابزارآلات انعطافپذیر و یک سیستم کنترلی است که بتواند تعداد زیادی برنامه را ذخیره کند. چرخش قطعهٔ کار — یعنی چرخیدن خود قطعه در حالی که ابزار ثابت میماند — به حفظ هممرکزی در این قطعات کمک میکند. همچنین این روش خطای مرکزگرا را که در طراحیهای قدیمی با افزایش سرعت محرک رشد میکند، کاهش میدهد. محدودیت این روش این است که برای سوراخکاری عرضی یا فرزکاری انعطافپذیری کمتری دارد. اگر یک آستین نیاز به سوراخ عرضی داشته باشد، شاید یک دستگاه تراش تکمحوره با ابزارهای زنده همچنان گزینهٔ بهتری باشد. ارزیابی صادقانه اهمیت بیشتری نسبت به توصیهای کلی دارد.
مواردی که باید هنگام انتخاب شریک تراشکاری ارزیابی شوند
انتخاب یک شرکت تراشکاری تنها بر اساس کمترین نرخ ساعتی نیست، بلکه بر اساس تطبیق تواناییهای آن با خانوادهٔ قطعات مورد نظر است. چند سؤال ساده میتواند بین یک خدمات تخصصی و یک خدمات شلوغ تفاوت قائل شود.
آیا این خدمات پیش از ارائهٔ پیشفاکتور، دربارهٔ کاربرد قطعه سؤال میکند؟
آیا رویهای مستند برای گرمکردن اولیه و مدیریت حرارتی وجود دارد؟
سایش ابزار چگونه پایش میشود و کی جبرانسازیها را تنظیم میکند؟
آیا این خدمات میتواند مراجعی از همان صنعت را ارائه دهد؟
آیا از اندازهگیری در حین فرآیند استفاده میشود یا صرفاً بازرسی نهایی انجام میگیرد؟
یک پروژهٔ بازسازی در یک کارخانهٔ شیمیایی در جنوب چین درسی روشن ارائه داد. در میانهٔ تولید دستهای از غلافهای پمپ، انحراف از گردی (اُوالیته) مشاهده شد. در ابتدا، شرکت تراشکاری عامل آن را جنس ماده دانست. با بررسی دقیقتر مشخص شد که دستگاه خنککنندهٔ مایع خنککننده بهصورت دورهای روشن و خاموش میشود و این امر باعث انبساط و انقباض میلهٔ اصلی میگردد. پس از پایدارسازی عملکرد دستگاه خنککننده و افزودن یک چرخهٔ گرمکردن اولیه، انحراف از گردی ناپدید شد. هزینهٔ این راهحل تقریباً صفر بود؛ اما کشف آن نیازمند یک خدمات متخصص بود که فرآیند را درک میکرد، نه صرفاً ماشین را.
برای عملیاتی که نیازمند چرخش یکنواخت در محور، جعبه، لوله و غلتک هستند، هنگشینگ خط تولیدی را بر پایهٔ ماشینهای تراش سیانسی خودکار دوسر، ماشینهای متهزنی دوسر و ماشینهای فرز دوطرفه ایجاد کرده است. تمرکز این شرکت بر سفتی، پایداری حرارتی و اتوماسیون کاربردی، آن را به همکاری مناسبی برای زنجیرههای تأمین ماشینآلات معدن، انرژی بادی، انرژیهای تجدیدپذیر، خودروسازی و کشاورزی تبدیل کرده است.
فهرست مطالب
- جایگاه خدمات تراشکاری سیانسی در صنایع معدن و تجهیزات سنگین
- اجزای انرژی بادی و الزامات تلرانس پشت سر آنها
- قطعات خودرو و انرژی نو: حجم با دقت همراه است
- ماشینآلات کشاورزی: قطعات سخت با فشار واقعی هزینه
- لولهها، آستینها و محورهای غلتکی در بخشهای مختلف
- مواردی که باید هنگام انتخاب شریک تراشکاری ارزیابی شوند
