
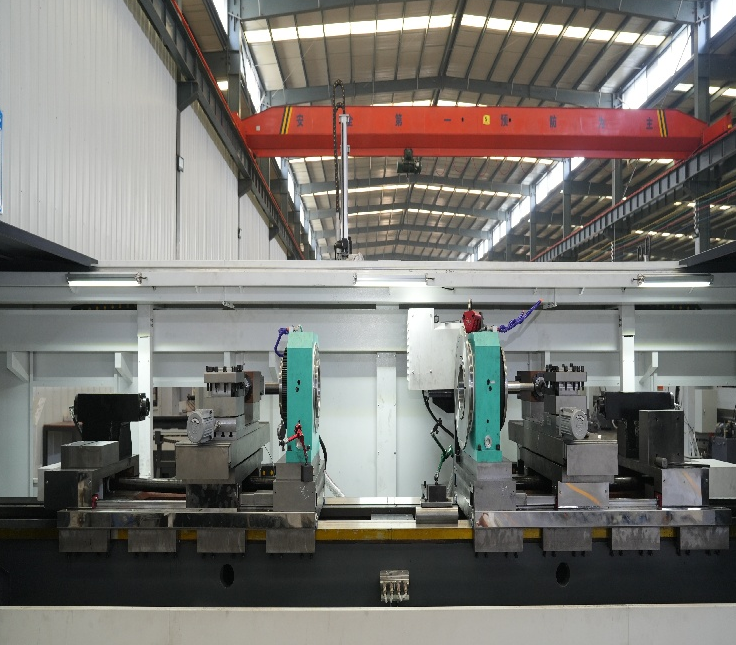
Как услуги токарной обработки на станках с ЧПУ применяются в горнодобывающей промышленности и при производстве тяжёлого оборудования
Горнодобывающее оборудование работает в экстремальных условиях. Валы дробилок, штоки гидроцилиндров и ролики конвейеров подвергаются ударам, абразивному износу и постоянной вибрации. Обслуживание токарной обработки с ЧПУ, ориентированное на эту отрасль, должно обеспечивать обработку деталей большого диаметра, твёрдых материалов и компонентов, не допускающих преждевременного выхода из строя. Типичная заготовка — длинный вал с несколькими ступенями диаметра, шпоночными пазами и резьбовыми концами. Концентричность между шейками под подшипники зачастую определяет конструкцию. Если одна из шеек имеет отклонение от соосности, подшипник выходит из строя, и вся сборка прекращает работу. Именно поэтому многие поставщики для горнодобывающей промышленности указывают необходимость двухшпиндельной или двусторонней токарной обработки. После зажима детали обе её стороны обрабатываются без переворота. Ошибка установки исключается. Также важна шероховатость поверхности в зонах уплотнений: грубая поверхность разрушает уплотнения за считанные недели. Сервис токарной обработки, понимающий эти требования, корректирует подачу и радиус вершины режущего инструмента, а не просто стремится достичь указанного допуска.
Компоненты ветроэнергетических установок и предъявляемые к ним требования по точности
Компоненты ветряных турбин не являются мелкими деталями. Главные валы, подшипники поворота и детали системы регулировки угла установки лопастей могут весить сотни килограммов. При этом допусковые поля удивительно узкие. Например, шейка вала коробки передач под подшипник может требовать отклонения не более 0,0005 дюйма по суммарному индикаторному отклонению (TIR). Термостабильность при обработке становится серьёзной проблемой, поскольку деталь нагревается медленно и долго удерживает тепло. Токарная служба, работающая в этой отрасли, должна управлять циклами прогрева, температурой охлаждающей жидкости и иногда — промежуточным контролем размеров в процессе обработки. В исследовании 2022 года, опубликованном CIRP, отмечено, что тепловые погрешности могут составлять до 70 % от общей погрешности механической обработки крупногабаритных заготовок. Эта цифра не является теоретической: на одном предприятии в северной Германии при обработке валов ветряных турбин было установлено, что колебание температуры охлаждающей жидкости на 2 °C вызывало изменение диаметра на 0,0008 дюйма в течение четырёхчасового цикла. Решением стало применение чиллера с более точным регулированием температуры и увеличение продолжительности цикла прогрева. Казалось бы, простые изменения, однако они потребовали услуг компании, глубоко понимающей физику данного процесса.
Автомобильные и компоненты для новых источников энергии: объём и точность
Автомобильные компоненты — это особая категория. Объёмы производства велики, циклы обработки коротки, а себестоимость каждой детали тщательно анализируется. ЧПУ-токарные услуги, ориентированные на этот сектор, зачастую используют двухшпиндельные токарные станки с автоматической загрузкой. Детали небольшие, обычно массой менее 5 кг, однако допуски по совокупности параметров очень жёсткие. Валы коробок передач, валы электродвигателей и корпуса датчиков требуют стабильного диаметра и концентричности. Новые источники энергии добавляют ещё один уровень сложности. Валы электродвигателей и компоненты модулей аккумуляторов часто изготавливаются из других материалов — например, электротехнической стали или алюминиевых сплавов, поведение которых при токарной обработке отличается. Алюминий склонен к задиру, поэтому важны геометрия режущего инструмента и выбор СОЖ. Сервис, специализирующийся исключительно на стали, столкнётся с трудностями. В приведённой ниже таблице показано, как требования изменяются в зависимости от сектора.
| Промышленность | Типичные детали | Ключевой допуск | Размер партии | Распространенные материалы | Основная проблема |
|---|---|---|---|---|---|
| Горное дело | Штоки цилиндров, валы дробилок | 0,001 дюйма TIR | Низкий и средний | 4140, 4340 | Размер и твёрдость детали |
| Ветроэнергетика | Основные валы, элементы поворотных механизмов | 0,0005 дюйма TIR | Низкая | 42CrMo4 | Термальная стабильность |
| Автомобильный | Валы трансмиссии | 0,0008 дюйма TIR | Высокий | 1045, 20CrMnTi | Время цикла и износ инструмента |
| Новая энергия | Валы и корпуса электродвигателей | 0,0006 дюйма TIR | Средний — высокий | Алюминий, кремнистая сталь | Материальное поведение |
| Сельское хозяйство | Валы ВОМ, роликовые штифты | 0,0015 дюйма TIR | Средний | 1045, 8620 | Давление затрат и износ |
Сельскохозяйственная техника: прочные детали с реальным давлением затрат
Сельскохозяйственное оборудование работает в условиях пыли, грязи и ударных нагрузок. Вал отбора мощности (ВОМ) или роликовый палец могут не требовать такой точности, как главный вал ветрогенератора, но должны выдерживать тысячи часов интенсивной эксплуатации. Давление на снижение себестоимости чрезвычайно велико, поскольку фермеры и дилеры постоянно сравнивают цены на запасные части. Токарная обработка таких деталей с избыточным запасом по точности увеличивает затраты без повышения их ценности. Более разумный подход — адаптировать технологический процесс под функциональные требования: посадочные места под подшипники обрабатываются с высокой точностью, а некритичные диаметры — с более широким допуском и грубым классом шероховатости. Принятие подобных решений требует сервиса, который интересуется областью применения детали, а не только чертежом. Пример от поставщика из Айовы наглядно это демонстрирует: цех обрабатывал валы секций сеялок на одношпиндельном токарном станке с двумя установками; брак составлял 6 % из-за несоосности при второй операции. Переход на двухшпиндельный станок снизил брак до менее чем 2 % и сократил цикл обработки. Сама деталь осталась неизменной — изменился только процесс.
Трубы, втулки и валы роликов в различных отраслях
Некоторые семейства деталей встречаются почти в каждой отрасли. Трубы, втулки и валы роликов — это общая черта. Втулка может быть втулкой скольжения в конвейере, прокладкой в редукторе или износостойкой вставкой в насосе. Геометрия проста, но объёмы и материалы сильно различаются. Токарная служба, способная обрабатывать такой диапазон, должна располагать гибким инструментом и системой управления, способной хранить множество программ. Вращение заготовки — когда деталь вращается, а инструмент остаётся неподвижным — способствует обеспечению концентричности таких деталей. Оно также снижает центробежную погрешность, возрастающую с ростом частоты вращения шпинделя в устаревших конструкциях. Ограничение заключается в том, что вращение заготовки менее гибко при поперечном сверлении или фрезеровании. Если втулке требуется поперечное отверстие, одношпиндельный токарный станок с живым инструментом может по-прежнему оказаться лучшим выбором. Честная оценка важнее универсальных рекомендаций.
Что следует оценивать при выборе партнёра по токарной обработке
Выбор партнёра по токарной обработке — это не поиск самой низкой почасовой ставки. Это подбор соответствующих возможностей под конкретную группу деталей. Несколько вопросов помогут отличить компетентного исполнителя от просто загруженного.
Спрашивает ли исполнитель о назначении детали до формирования коммерческого предложения?
Существует ли задокументированная процедура прогрева и термоконтроля?
Как отслеживается износ инструмента и кто корректирует смещения?
Может ли исполнитель предоставить рекомендации от заказчиков из той же отрасли?
Используется ли промежуточное измерение или только окончательный контроль?
Реконструкция химического завода в южном Китае стала наглядным уроком. В середине производственной партии гильзы насосов начали демонстрировать овальность. Исполнитель токарной обработки первоначально возложил вину на материал. Более тщательный анализ выявил, что холодильная установка для охлаждающей жидкости циклически включалась и выключалась, вызывая тепловое расширение и сжатие шпинделя. После стабилизации работы холодильной установки и введения цикла прогрева овальность исчезла. Решение обошлось практически бесплатно. Его обнаружение потребовало исполнителя, понимающего технологический процесс, а не только станок.
Для операций, требующих согласованной обработки вращения валов, втулок, труб и роликов, компания Hengxing разработала линейку продукции, включающую автоматические токарные станки с ЧПУ с двумя шпинделями, сверлильные станки с двумя шпинделями и фрезерные станки с двухсторонней обработкой. Акцент компании на жёсткость конструкции, термостабильность и практичную автоматизацию делает её значимым партнёром для цепочек поставок в горнодобывающей промышленности, ветроэнергетике, сфере новых источников энергии, автомобилестроении и производстве сельскохозяйственной техники.
Содержание
- Как услуги токарной обработки на станках с ЧПУ применяются в горнодобывающей промышленности и при производстве тяжёлого оборудования
- Компоненты ветроэнергетических установок и предъявляемые к ним требования по точности
- Автомобильные и компоненты для новых источников энергии: объём и точность
- Сельскохозяйственная техника: прочные детали с реальным давлением затрат
- Трубы, втулки и валы роликов в различных отраслях
- Что следует оценивать при выборе партнёра по токарной обработке
