
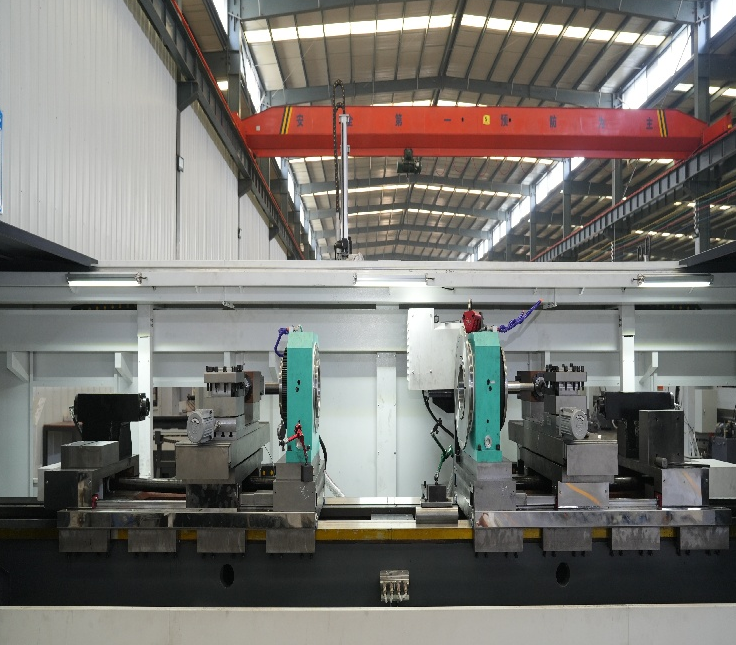
鉱山・重機向けCNC旋盤加工サービスの役割
鉱山用機械は過酷な環境下で使用されます。破砕機のシャフト、油圧シリンダロッド、コンベアローラーなどは、衝撃・摩耗・継続的な振動にさらされます。こうした分野を支えるCNC旋盤加工サービスには、大径部の加工、高硬度材への対応、および早期故障が許されない部品の製造能力が求められます。典型的な加工対象は、複数段階の外径を有する長尺シャフトであり、キー溝やねじ切り端部を備えています。また、軸受ジャーナル間の同心度が設計上の重要な要件となることが多く、片方のジャーナルが同心度を逸脱すると軸受が損傷し、最終的には全体のアセンブリが機能しなくなります。そのため、多くの鉱山機械メーカーでは、デュアルスピンドル旋盤や両端同時旋盤加工を仕様として指定しています。一度ワークをチャックに固定すれば、反転せずに両端を同時に加工できるため、セッティング誤差が完全に排除されます。また、シール接触部の表面粗さも重要です。粗い仕上げ面では、数週間でシールが摩耗してしまいます。このような要求を理解している旋盤加工サービスでは、単に公差値を満たすだけではなく、送り速度や工具ノーズ半径を適切に調整して、実用性のある仕上げ面を実現します。
風力発電機部品とその厳密な公差要求
風力タービンの部品は小さなものではありません。主軸、ヨー軸受、ピッチシステムの部品などは数百キログラムにも及ぶことがあります。しかし、許容差帯域は意外に厳密です。たとえばギアボックスの入力軸では、ベアリングジャーナルの全周振れ(TIR)が0.0005インチ以内である必要があります。加工中の熱的安定性は実際の課題となります。なぜなら、部品はゆっくりと温度上昇し、熱を保持しやすいためです。この分野で工作サービスを提供する事業者は、ウォームアップサイクルや切削油の温度管理、場合によっては加工中の測定を確実に管理しなければなりません。2022年にCIRPが発表した研究によると、大型ワークピースの加工誤差のうち、熱による誤差が占める割合は最大70%に達することがあります。これは単なる理論値ではありません。ドイツ北部にあるある工作所が風力タービン用シャフトを加工していた際、切削油の温度がわずか2℃変化しただけで、4時間の加工中に直径が0.0008インチずれてしまうという事象が観測されました。その対策として、より精密な温度制御が可能なチラーの導入と、より長いウォームアップ時間を設定しました。一見単純な変更ですが、これらを実現するには、熱的メカニズムを深く理解しているサービスプロバイダーが必要でした。
自動車および新エネルギー部品:大量生産と高精度の両立
自動車部品は、他の分野とは性質が異なります。生産数量が非常に多く、加工サイクル時間が短く、部品単価に対するコスト管理が極めて厳しく求められます。この分野向けのCNC旋盤加工サービスでは、自動ローディング機能付きのダブルヘッド旋盤を用いた連続加工が一般的です。部品は比較的小型(多くは5 kg未満)ですが、寸法公差や同軸度などの許容誤差が極めて厳しいのが特徴です。たとえばトランスミッションシャフト、モーターシャフト、センサーケースなどは、外径と同軸度のばらつきを極限まで抑える必要があります。さらに新エネルギー分野では、要求がさらに複雑化します。電動モーター用シャフトやバッテリーモジュール部品では、珪素鋼板やアルミニウム合金など、従来の鋼材とは異なる材料が多用されます。これらの材料は旋盤加工時の挙動が大きく異なり、特にアルミニウムは溶着(ガリング)しやすいため、工具形状や切削油の選定が極めて重要になります。鋼材のみを扱ってきた加工業者は、こうした要件への対応に苦慮するでしょう。以下の表は、各分野における要求仕様の違いを示しています。
| 業界 | 一般的な部品 | 主な公差要件 | バッチサイズ | 一般的な材料 | 主な課題 |
|---|---|---|---|---|---|
| 採鉱 | シリンダロッド、クラッシャー軸 | 全周振れ0.001インチ | 低め~中程度 | 4140、4340 | 部品サイズおよび硬度 |
| 風力発電 | メインシャフト、ヨー部品 | 全周振れ0.0005インチ | 低 | 42CrMo4 | 熱安定性 |
| 自動車 | トランスミッションシャフト | 全周振れ0.0008インチ | 高 | s45C(1045)、20CrMnTi | サイクルタイムと工具摩耗 |
| 新しいエネルギー | モーターのシャフトおよびハウジング | tIR 0.0006インチ | 中程度から高い | アルミニウム、シリコン鋼 | 物質 的 な 行動 |
| 農業 | PTOシャフト、ローラーピン | tIR 0.0015インチ | 中 | s1045、S8620 | コスト圧力と摩耗 |
農業機械:厳しい使用条件と実質的なコスト圧力を受ける部品
農業機械は、ほこりや泥、衝撃荷重のなかで稼働します。動力取出し軸(PTOシャフト)やローラーピンは、風力タービンの主軸ほど厳しい公差を必要としないかもしれませんが、何千時間にも及ぶ過酷な使用条件に耐える必要があります。農家やディーラーがアフターマーケット価格を常に比較するため、コスト圧力は非常に強いものです。こうした部品を過剰に切削加工する旋盤加工サービスは、付加価値を生まずにコストだけを増加させてしまいます。より賢いアプローチは、加工工程をその部品の機能要件に合わせることです。たとえば、軸受座部には厳密な公差を設定し、非重要径にはやや緩めの公差帯と粗めの表面粗さを許容します。このような判断を行うには、図面だけでなく、実際にどのような用途で使われるのかを丁寧にヒアリングしてくれる加工サービスが必要です。アイオワ州のサプライヤーの事例がそれを示しています。同社はプランターのロウユニットシャフトを単主軸旋盤で2工程で加工していましたが、2工程目の位置決めミスにより、不良率が6%に達していました。その後、デュアルスピンドル旋盤へ切り替えたところ、不良率は2%未満に低下し、サイクルタイムも短縮されました。部品自体は変わっていません。変わったのは加工工程だけです。
多様な業界にわたるパイプ、スリーブ、ローラーシャフト
ある種の部品ファミリーは、ほぼすべての産業で見られます。パイプ、スリーブ、ローラーシャフトはその代表例です。たとえばスリーブは、コンベアではブッシングとして、ギアボックスではスペーサーとして、ポンプでは摩耗ライナーとして使われます。形状は単純ですが、生産数量や使用材料は業界ごとに大きく異なります。こうした幅広い要件に対応できる旋盤加工サービスには、柔軟な工具構成と多数の加工プログラムを記憶・呼び出し可能な制御システムが不可欠です。また、被削材(ワークピース)を回転させ、工具を固定したまま加工する「ワーク回転方式」は、これらの部品の同心度確保に有効です。さらに、旧式設計の旋盤で問題となる、主軸回転数の上昇とともに増大する遠心誤差も低減できます。ただし、この方式は横穴加工やフライス加工など、工具の多方向動きが必要な工程にはやや不向きです。たとえばスリーブに横穴を加工する必要がある場合、ライブツーリング機能を備えた単主軸旋盤の方が適している可能性があります。あらゆるケースに通用する万能な解決策ではなく、個別の要件に応じた誠実な評価が重要です。
旋盤加工パートナーを選ぶ際に確認すべきポイント
旋盤加工のパートナーを選ぶ際には、単純に時給単価が最も安い業者を選ぶのではなく、その業者の技術能力が対象部品の種類に合っているかどうかを重視する必要があります。いくつかの質問をすることで、本当に実力のある業者と、単に忙しいだけの業者を区別できます。
見積もりを出す前に、用途(使用条件)について尋ねてきますか?
あらかじめ定義されたウォームアップ(機械の暖機運転)および熱管理手順がありますか?
工具摩耗はどのように管理されており、オフセットの調整は誰が行いますか?
同じ業界の顧客からの推薦状や事例紹介を提示できますか?
加工中の測定(インプロセス測定)は行っていますか?それとも最終検査のみですか?
中国南部の化学プラントにおける改修工事で得られた明確な教訓があります。あるポンプのスリーブ部品の量産途中で、円形度不良(楕円化)が発生しました。当初、旋盤業者は材料の品質を原因として指摘しました。しかし詳細に調査したところ、切削油冷却装置(チラー)がオン・オフを繰り返しており、主軸の熱膨張・収縮が生じていたことが判明しました。その後、チラーの運転を安定化させ、さらにウォームアップ工程を追加したところ、円形度不良は完全に解消されました。この対策にかかる費用はほとんどゼロでした。ただし、この原因を特定できたのは、単に機械を扱えるだけではなく、加工プロセス全体を理解している業者であったからこそです。
シャフト、スリーブ、パイプ、ローラーなどの部品で一貫した旋盤加工を必要とする用途向けに、恒興(ヘンシン)社は自動二主軸CNC旋盤、二主軸ドリル盤、両面フライス盤を中心とした製品ラインを展開しています。同社が重視する剛性、熱的安定性、実用的な自動化性能は、鉱山機械、風力発電設備、新エネルギー関連機器、自動車、農業機械などのサプライチェーンにおいて、信頼できるパートナーとしての価値を高めています。
