
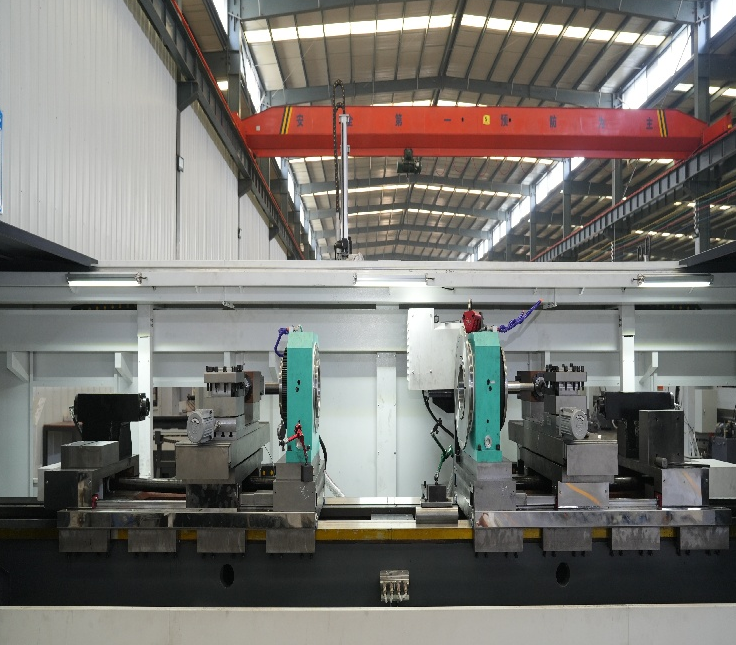
Kuinka CNC-kääntöpalvelu sopii kaivosteollisuuteen ja raskaisiin koneisiin
Kaivosteollisuuden laitteet toimivat erinomaisen raskasoloisessa ympäristössä. Murskauslaitteiden akselit, hydraulisyylintereiden varret ja kuljetusnauhojen rullat kokevat iskuja, kulumista ja jatkuvaa värähtelyä. CNC-kääntöpalvelun, joka tukee tätä alaa, on pystyttävä käsittelemään suuria halkaisijoita, kovia materiaaleja ja osia, jotka eivät saa epäonnistua varhain. Tyypillinen työkappale on pitkä akseli, jossa on useita eri halkaisijoita, avainurkia ja kierreloppuja. Laakeripintojen keskikohdassa sijaitseva keskitys usein määrittää suunnittelun. Jos yksi laakeripinta ei ole keskitetty oikein, laakeri epäonnistuu ja koko kokoonpano hajoaa. Siksi monet kaivosteollisuuden toimittajat vaativat kaksiakselisia tai kaksipäisiä kääntöprosesseja. Kun osa on kiinnitetty, molemmat päät työstetään ilman kääntämistä. Asetusvirhe poistuu täysin. Myös tiivistepintojen pinnanlaatu on tärkeää. Karkea pinta kuluttaa tiivisteen pois viikoissa. Kääntöpalvelu, joka ymmärtää tämän, säätää syöttönopeuksia ja työkalun kärkisädettä sen sijaan, että se vain pyrkii saavuttamaan annetun toleranssin.
Tuulivo komponentit ja niiden taustalla olevat tarkkuusvaatimukset
Tuulivoimaloiden komponentit eivät ole pieniä. Pääakselit, suuntakulmalaakerit ja säätöjärjestelmän osat voivat painaa satoja kilogrammoja. Toleranssialueet ovat kuitenkin yllättävän tiukkoja. Vaihteiston tuloakselin laakeripinta voi vaatia 0,0005 tuuman TIR-tarkkuuden. Lämmönvakaus koneistuksen aikana muodostuu todelliseksi ongelmaksi, koska osa lämpenee hitaasti ja säilyttää lämmön pitkään. Kääntöpalvelun, joka toimii tällä alalla, on hallittava lämpenemisjaksoja, jäähdytteen lämpötilaa ja joskus jopa prosessin aikaisia mittauksia. CIRP:n vuoden 2022 tutkimus huomautti, että lämpövirheet voivat aiheuttaa jopa 70 prosenttia kokonaismittaisista koneistusvirheistä suurissa työkappaleissa. Tämä luku ei ole teoreettinen. Saksan pohjoisosissa tuulivoimala-akseleita koneistoiva tehdas havainnoi, että jäähdytteen lämpötilan 2 celsiusasteen vaihtelu siirti halkaisijaa 0,0008 tuumaa neljän tunnin aikana. Ratkaisu oli jäähdytin tiukemmalla säädöllä ja pidemmillä lämpenemisjaksoilla. Yksinkertaisia muutoksia, mutta niiden toteuttaminen vaati palvelua, joka ymmärsi ilmiön mekanismin.
Autoteollisuus ja uuden energian osat: Määrä vastaa tarkkuutta
Autoteollisuuden osat ovat eri asia. Tuotantomäärät ovat korkeat, kiertoaika lyhyt ja kustannus per osa tarkkaan tarkasteltu. CNC-kääntöpalvelu, joka toimittaa tätä alaa, käyttää usein kaksipäisiä kääntökonetta automaattisella latauksella. Osat ovat pienempiä, yleensä alle 5 kg, mutta toleranssien kertymä on tiukka. Vaihteiston akselit, sähkömoottorin akselit ja anturien koteloit tarvitsevat johdonmukaista halkaisijaa ja keskikkoisuutta. Uusi energia lisää toisen ulottuvuuden. Sähkömoottorin akselit ja akkumoduulin komponentit käyttävät usein eri materiaaleja, kuten piiterästä tai alumiiniseoksia, jotka käyttäytyvät eri tavoin kääntökoneessa. Alumiini taipuu helposti, joten työkalujen geometria ja jäähdytteen valinta ovat tärkeitä. Palvelu, joka tuntee vain teräksen, jää jälkeen. Alla oleva taulukko näyttää, kuinka vaatimukset muuttuvat eri aloilla.
| Teollisuus | Tyypilliset osat | Tärkein toleranssi | Sarjan koko | Yleiset materiaalit | Päähaaste |
|---|---|---|---|---|---|
| Kaivostoiminta | Sylinterivangat, murskausakselit | 0,001 tuumaa TIR | Alhainen–keskiverto | 4140, 4340 | Osa koko ja kovuus |
| Tuulivoima | Pääakselit, yaw-osat | 0,0005 tuumaa TIR | Alhainen | 42CrMo4 | Lämpöstabiilisuus |
| Autoteollisuus | Välityksiakselit | 0,0008 tuumaa TIR | Korkea | 1045, 20CrMnTi | Kiertoaika ja työkalun kulumisnopeus |
| Uusi energia | Moottorin akselit, koteloit | 0,0006 tuumaa TIR | Keskitasoisesta korkeaan | Alumiini, piiteräs | Materialismi |
| Maataloudellinen | PTO-akselit, rullapinnat | 0,0015 tuumaa TIR | Keskitasoinen | 1045, 8620 | Kustannuspaine ja kulumisnopeus |
Maatalouskoneet: vaativat osat todellisella kustannuspaineella
Maatalouskoneet toimivat pölyssä, mutassa ja iskukuormituksissa. Voimanottoakseli tai rullapinnoite eivät ehkä vaadi tuulivoimalan pääakselin tarkkuutta, mutta niiden on kestettävä tuhansia tuntia kovaa käyttöä. Kustannuspaine on voimakas, koska maanviljelijät ja jälkimarkkinoiden jakelijat vertailevat jatkuvasti varaosien hintoja. Kääntöpalvelu, joka tekee näistä osista liikaa, lisää kustannuksia ilman että se lisää arvoa. Älykkäämpi lähestymistapa on sovittaa prosessi toiminnallisille vaatimuksille. Laakerin istukkapaikoille annetaan tiukat toleranssit. Ei-kriittisille halkaisijoille annetaan laajempi toleranssiväli ja karkeampi pinnanlaatu. Tällaiset päätökset edellyttävät palvelua, joka kysyy sovelluksesta, ei vain piirustuksesta. Yksi esimerkki Iowasta osoittaa asian. Tehtaalla työstettiin istuttimen riviyksikön aksелеja yksiaukkoisella kääntökonetyöpöydällä kahdessa eri asennossa. Hävikki oli 6 prosenttia toisen työstövaiheen aiheuttaman epäsuuntaisuuden vuoksi. Siirtyminen kaksiaukkoiseen koneeseen vähensi hävikin alle 2 prosenttiin ja lyhensi kiertoaikaa. Osa ei muuttunut. Prosessi muuttui.
Putket, kotelot ja rullakset useilla eri aloilla
Jotkin osaperheet esiintyvät lähes jokaisella teollisuuden alalla. Putket, kotelot ja rullakset ovat yhteinen tekijä. Kotelolla voi olla kuulalaakerin tehtävä kuljetusnauhassa, etäisyyspidikkeen tehtävä vaihteistossa tai kulumisenestoputken tehtävä pumppussa. Geometria on yksinkertainen, mutta tuotantomäärät ja materiaalit vaihtelevat huomattavasti. Tällaisen laajan valikoiman käsittelyyn tarvitaan joustavaa työkaluvarustusta ja ohjausjärjestelmää, joka pystyy tallentamaan useita ohjelmia. Työkappaleen pyöriminen – eli tilanne, jossa työkappale pyörii ja työkalu pysyy paikoillaan – edistää keskitarkkuutta näissä osissa. Se myös vähentää keskipakovoimavirhettä, joka kasvaa vanhoissa suunnitteluratkaisuissa pyörintänopeuden kasvaessa. Rajana on se, että työkappaleen pyöriminen ei sovellu yhtä hyvin poikkikierretykseen tai poraukseen. Jos koteloon tarvitaan poikkisuuntainen reikä, yksiaukkoinen kiertokone, jossa on toimiva työkaluvarustus, saattaa silti olla parempi vaihtoehto. Rehellinen arviointi on tärkeämpää kuin yleispätevä suosituksen antaminen.
Mitä tulisi arvioida kiertokonepalvelun valinnassa
Kääntäjäkumppanin valinta ei liity alhaisimpaan tuntipalkkaan. Se liittyy osaperheen vaatimusten ja tarjoajan kykyjen yhdistämiseen. Muutama kysymys auttaa erottamaan kyvykkään palvelun kiireisestä palvelusta.
Kysyykö palvelu sovelluksesta ennen tarjouksen laatimista?
Onko olemassa dokumentoitu lämmitys- ja lämpötilanhallintaproseduuri?
Miten työkalun kulumista seurataan ja kuka säätää poikkeamia?
Voiko palvelu antaa viitteitä samasta alasta?
Käytetäänkö prosessin aikaisia mittauksia vai ainoastaan lopputarkastusta?
Kemiallisen tehtaan uudistus eteläisessä Kiinassa antoi selkeän opetussession. Erä pumppusylintereitä alkoi näyttää soikeutta tuotantosarjan puolivälissä. Kääntäjäpalvelu syytti alun perin materiaalia. Tarkempi tarkastelu kuitenkin osoitti, että jäähdytysnesteiden jäähdytin käynnistyi ja pysähtyi toistuvasti, mikä aiheutti kärkipään laajenemista ja kutistumista. Kun jäähdytin vakautettiin ja lämmityssykli lisättiin prosessiin, soikeus katosi. Korjaus maksoi melkein mitään. Sen löytäminen vaati palvelua, joka ymmärsi prosessin, ei pelkästään koneen.
Hengxing on kehittänyt tuotelinjan, joka kattaa automaattiset kaksipäisät CNC-jyrsintäkoneet, kaksipäisetsi porakoneet ja kaksipuoliset jyrsinkoneet, joita käytetään toimintoihin, joissa vaaditaan yhtenäistä kiertämistä akselin, holkkin, putken ja rullien kohdalla. Yrityksen painopiste jäykkyydessä, lämpötilavakaudessa ja käytännöllisessä automaatiossa tekee siitä merkityksellisen kumppanin kaivosteollisuuden, tuulivoiman, uusiutuvan energian, autoteollisuuden ja maatalouskoneiden toimitusketjuille.
Sisällysluettelo
- Kuinka CNC-kääntöpalvelu sopii kaivosteollisuuteen ja raskaisiin koneisiin
- Tuulivo komponentit ja niiden taustalla olevat tarkkuusvaatimukset
- Autoteollisuus ja uuden energian osat: Määrä vastaa tarkkuutta
- Maatalouskoneet: vaativat osat todellisella kustannuspaineella
- Putket, kotelot ja rullakset useilla eri aloilla
- Mitä tulisi arvioida kiertokonepalvelun valinnassa
