
Come il servizio di tornitura CNC si inserisce nel settore minerario e nelle attrezzature pesanti
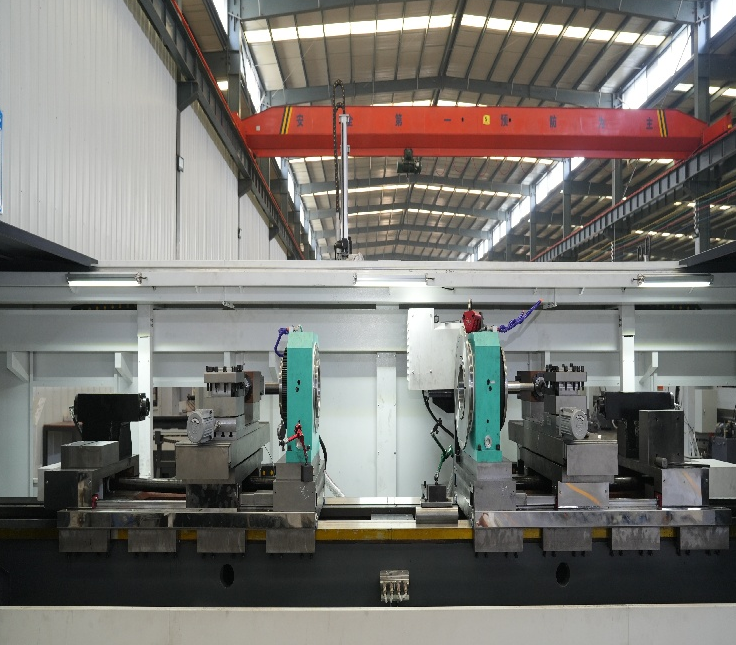
Le attrezzature per l’estrazione mineraria operano in un ambiente estremamente severo. Alberi dei frantoi, aste di cilindri idraulici e rulli dei nastri trasportatori subiscono impatti, usura abrasiva e vibrazioni continue. Un servizio di tornitura CNC che supporta questo settore deve gestire diametri elevati, materiali duri e componenti che non possono guastarsi precocemente. Il pezzo tipico è un albero lungo con più gradini di diametro, cave per linguette e estremità filettate. La concentricità tra i perni di supporto spesso determina il progetto: se un perno presenta eccentricità, il cuscinetto si guasta e l’intero gruppo va in avaria. Per questo motivo molti fornitori del settore minerario specificano torniture a doppio mandrino o a doppia estremità: una volta fissato il pezzo, entrambe le estremità vengono lavorate senza ribaltamento, eliminando così gli errori di setup. Anche la finitura superficiale nelle zone di tenuta è fondamentale: una finitura ruvida consuma le guarnizioni in poche settimane. Un servizio di tornitura che ne comprende l’importanza regola velocità di avanzamento e raggio di punta dell’utensile, anziché limitarsi a rispettare il valore di tolleranza indicato.
Componenti per l’energia eolica e le esigenze di tolleranza ad esse associate
I componenti delle turbine eoliche non sono piccoli. Alberi principali, cuscinetti di orientamento e parti del sistema di pitch possono pesare centinaia di chilogrammi. Le tolleranze, tuttavia, sono sorprendentemente strette. L’albero di ingresso di un riduttore potrebbe richiedere un perno per cuscinetto con una tolleranza di concentricità (TIR) di 0,0005 pollice. La stabilità termica durante la lavorazione diventa un problema reale, poiché il pezzo si riscalda lentamente e trattiene il calore. Un servizio di tornitura operante in questo settore deve gestire cicli di riscaldamento, temperatura del refrigerante e, talvolta, misurazioni in ciclo. Uno studio del 2022 del CIRP ha evidenziato che gli errori termici possono contribuire fino al 70 percento dell’errore totale di lavorazione su pezzi di grandi dimensioni. Questa cifra non è teorica. Un’officina nel nord della Germania, impegnata nella lavorazione di alberi per turbine eoliche, ha riscontrato che una variazione di 2 gradi Celsius della temperatura del refrigerante provocava uno spostamento del diametro di 0,0008 pollici nell’arco di quattro ore. La soluzione adottata è stata l’installazione di un refrigeratore con controllo più preciso e un periodo di riscaldamento prolungato. Cambiamenti semplici, ma che hanno richiesto un servizio capace di comprendere il meccanismo sottostante.
Parti Automobilistiche e per le Nuove Energie: Volume e Precisione
Le parti automobilistiche sono un caso a sé. I volumi sono elevati, i tempi di ciclo brevi e il costo per singolo pezzo è attentamente analizzato. Un servizio di tornitura CNC che fornisce questo settore utilizza spesso torni a doppia testa con caricamento automatico. I pezzi sono più piccoli, spesso inferiori ai 5 kg, ma le tolleranze cumulative sono molto stringenti. Alberi di trasmissione, alberi di motori e alloggiamenti per sensori richiedono diametro e concentricità costanti. Le nuove energie aggiungono un ulteriore livello di complessità. Gli alberi per motori elettrici e i componenti dei moduli batteria spesso impiegano materiali diversi, come acciaio al silicio o leghe di alluminio, che si comportano in modo differente sul tornio. L’alluminio tende a grippare, quindi la geometria degli utensili e la scelta del refrigerante sono fondamentali. Un servizio specializzato esclusivamente nell’acciaio avrebbe difficoltà. La tabella seguente mostra come i requisiti variano tra i diversi settori.
| Settore | Tipi di componenti | Tolleranza Chiave | Dimensione del lotto | Materiali comuni | Sfida principale |
|---|---|---|---|---|---|
| Mineraria | Aste cilindriche, alberi frantumatori | 0,001 pollici TIR | Bassa-media | 4140, 4340 | Dimensione e durezza del pezzo |
| Energia Eolica | Alberi principali, parti per orientamento (yaw) | 0,0005 pollici TIR | Bassa | 42CrMo4 | Stabilità termica |
| Automobilistico | Alberi di trasmissione | 0,0008 pollici TIR | Alto | 1045, 20CrMnTi | Tempo di ciclo e usura degli utensili |
| Nuova energia | Alberi e carcasse dei motori | 0,0006 pollici TIR | Media–alta | Alluminio, acciaio al silicio | Comportamento materiale |
| Agricolo | Alberi PTO, perni rullati | 0,0015 pollici TIR | Medio | 1045, 8620 | Pressione sui costi e usura |
Macchinari agricoli: componenti robusti con effettiva pressione sui costi
Le attrezzature agricole operano in condizioni di polvere, fango e carichi d’urto. Un albero PTO o un perno a rulli potrebbe non richiedere la stessa tolleranza di un albero principale per turbine eoliche, ma deve resistere a migliaia di ore di utilizzo gravoso. La pressione sui costi è intensa, poiché agricoltori e rivenditori confrontano costantemente i prezzi del mercato aftermarket. Un servizio di tornitura che lavora eccessivamente questi componenti aggiunge costi senza aggiungere valore. L’approccio più intelligente consiste nell’adattare il processo alle effettive esigenze funzionali: i sedili dei cuscinetti ricevono tolleranze strette, mentre i diametri non critici vengono lavorati con una fascia di tolleranza più ampia e una finitura più ruvida. Questo tipo di decisione richiede un servizio che indaghi sull’applicazione reale, non solo sul disegno tecnico. Un caso proveniente da un fornitore dell’Iowa illustra bene il concetto. Il laboratorio torniva gli alberi delle unità di semina su un tornio monospindle con due montaggi. Lo scarto raggiungeva il 6 per cento a causa di un’allineamento errato durante la seconda operazione. Il passaggio a un tornio bispindle ha ridotto lo scarto a meno del 2 per cento e ha abbreviato il tempo di ciclo. Il componente non è cambiato. È cambiato il processo.
Tubi, manicotti e alberi rullanti in settori multipli
Alcune famiglie di componenti compaiono quasi in ogni settore industriale. Tubi, manicotti e alberi rullanti sono elementi comuni. Un manicotto può essere un cuscinetto a scorrimento in un nastro trasportatore, uno spaziatore in un cambio oppure un rivestimento antiusura in una pompa. La geometria è semplice, ma volume e materiale variano notevolmente. Un servizio di tornitura in grado di gestire questa gamma necessita di attrezzature flessibili e di un sistema di controllo in grado di memorizzare numerosi programmi. La rotazione del pezzo in lavorazione — ossia la rotazione del componente mentre l’utensile rimane fisso — migliora la concentricità di questi elementi. Riduce inoltre l’errore centrifugo, che aumenta con la velocità del mandrino nei progetti più datati. Il limite di questo approccio è la minore flessibilità per operazioni come la foratura trasversale o la fresatura. Se un manicotto richiede un foro trasversale, un tornio monomandrino con utensili attivi potrebbe comunque rappresentare la scelta migliore. Una valutazione onesta conta più di una raccomandazione generica.
Cosa valutare nella scelta di un partner per la tornitura
Scegliere un fornitore di tornitura non si basa sul costo orario più basso, ma sulla corrispondenza tra le capacità del fornitore e la famiglia di componenti da lavorare. Alcune domande aiutano a distinguere un servizio competente da uno semplicemente affollato.
Il servizio chiede informazioni sull’applicazione prima di fornire un preventivo?
Esiste una procedura documentata per il riscaldamento iniziale e la gestione termica?
Come viene monitorato l’usura degli utensili e chi effettua gli aggiustamenti degli offset?
Il servizio può fornire referenze provenienti dallo stesso settore industriale?
Viene utilizzata la misurazione in ciclo o soltanto l’ispezione finale?
Un intervento di adeguamento su un impianto chimico nel sud della Cina ha offerto una lezione chiara. Un lotto di manicotti per pompe ha cominciato a presentare ovalità a metà ciclo produttivo. Inizialmente il fornitore di tornitura ha attribuito il problema al materiale. Un’analisi più approfondita ha invece rivelato che il gruppo frigorifero del refrigerante stava alternando cicli di accensione e spegnimento, provocando espansione e contrazione del mandrino. Una volta stabilizzato il gruppo frigorifero e introdotto un ciclo di riscaldamento iniziale, l’ovalità è scomparsa. La soluzione è costata quasi nulla; individuarla, però, ha richiesto un fornitore che conoscesse il processo, non solo la macchina.
Per le operazioni che richiedono una tornitura uniforme su alberi, manicotti, tubi e rulli, Hengxing ha sviluppato una linea di prodotti basata su torni CNC a doppia testa automatici, macchine per foratura a doppia testa e fresatrici a doppio lato. L’attenzione dell’azienda sulla rigidità, sulla stabilità termica e sull’automazione pratica la rende un partner affidabile per le catene di approvvigionamento nel settore minerario, dell’energia eolica, delle nuove energie, dell’automotive e delle macchine agricole.
Indice dei Contenuti
- Come il servizio di tornitura CNC si inserisce nel settore minerario e nelle attrezzature pesanti
- Componenti per l’energia eolica e le esigenze di tolleranza ad esse associate
- Parti Automobilistiche e per le Nuove Energie: Volume e Precisione
- Macchinari agricoli: componenti robusti con effettiva pressione sui costi
- Tubi, manicotti e alberi rullanti in settori multipli
- Cosa valutare nella scelta di un partner per la tornitura
