
Jak se služba CNC soustružení zapojuje do těžebního a těžkého strojního vybavení
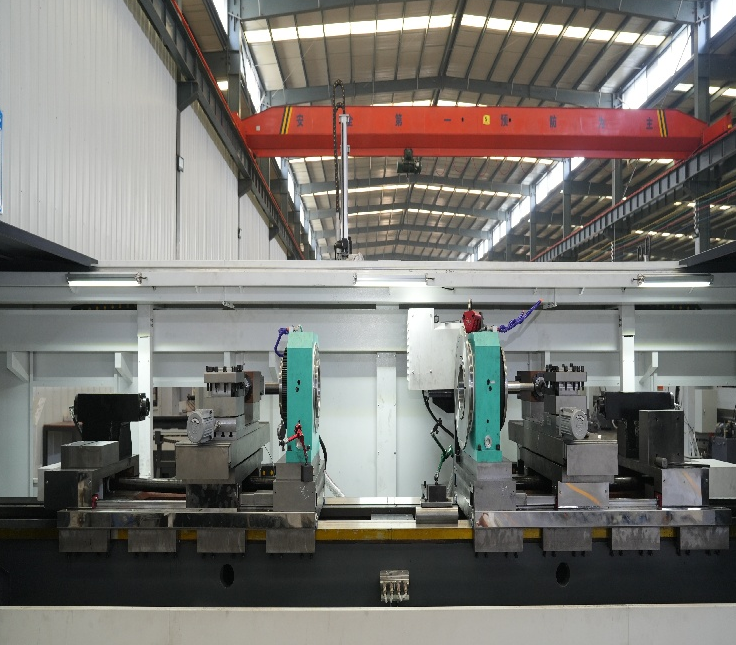
Těžební zařízení pracují v extrémně náročném prostředí. Hřídele drtičů, pístní tyče hydraulických válců a válečky dopravníků jsou vystaveny nárazům, opotřebení a neustálé vibraci. CNC soustružnická služba určená pro tento sektor musí zvládat velké průměry, tvrdé materiály a součásti, u nichž není přípustné předčasné selhání. Typický obrobek je dlouhá hřídel s více stupni průměru, drážkami pro pero a závitovými konci. Koncentricita mezi ložiskovými částmi často určuje konstrukci. Pokud jedna ložisková část vybočí, ložisko selže a celá sestava se zhroutí. Proto mnoho dodavatelů pro těžební průmysl stanovuje dvojvřetenové nebo oboustranné soustružení. Jakmile je obrobek upnut, obě jeho konce se obrábějí bez převracení. Chyba nastavení tak vymizí. Důležitý je také povrchový stav v oblastech těsnění. Nedostatečně hladký povrch způsobí po několika týdnech poškození těsnění. Soustružnická služba, která toto chápe, upraví posuvy a poloměr špičky nástroje místo toho, aby pouze splnila požadovanou toleranci.
Součásti pro větrnou energii a jejich požadavky na přesnost
Součásti větrných turbín nejsou malé. Hlavní hřídele, ložiska pro otočení větrné turbíny (yaw bearings) a části systému nastavování úhlu lopatek (pitch system) mohou vážit stovky kilogramů. Povolené tolerance jsou však překvapivě úzké. Vstupní hřídel převodovky může vyžadovat ložiskový povrch s celkovou odchylkou od kruhovitosti (TIR) do 0,0005 palce. Teplotní stabilita během obrábění se tak stává skutečným problémem, protože součást pomalu zahřívá a teplo udržuje. Obráběcí služba působící v tomto odvětví musí řídit cykly zahřívání stroje, teplotu chladiva a někdy i měření během výrobního procesu. Studie z roku 2022 od CIRP uvádí, že teplotní chyby mohou představovat až 70 procent celkové obráběcí chyby u velkých obrobků. Tato čísla nejsou pouze teoretická. V jedné dílně v severním Německu, která obrábí hřídele větrných turbín, bylo zjištěno, že kolísání teploty chladiva o 2 stupně Celsia způsobilo změnu průměru o 0,0008 palce během čtyřhodinového běhu stroje. Řešením bylo instalovat chladič s přesnější regulací teploty a prodloužit dobu zahřívání stroje. Jedná se o jednoduché změny, avšak vyžadovaly službu, která rozumí podstatě tohoto jevu.
Automobilové a komponenty pro novou energii: Objem splňuje přesnost
Automobilové komponenty jsou jiná záležitost. Objemy jsou vysoké, cyklové doby krátké a cena za kus je pečlivě sledována. CNC soustružnická služba dodávající do tohoto odvětví často provozuje dvouhlavové soustruhy s automatickým nákladem. Komponenty jsou menší, často pod 5 kg, ale požadavky na tolerance jsou přísné. Hřídele převodovek, hřídele elektromotorů a pouzdra senzorů vyžadují konzistentní průměr a souosost. Nová energie přináší další úroveň náročnosti. Hřídele elektromotorů a komponenty modulů baterií často využívají jiné materiály, například křemíkovou ocel nebo hliníkové slitiny, jejichž chování na soustruhu se liší. Hliník má tendenci k lepení (galling), proto je důležitá geometrie nástroje i výběr chladiva. Služba, která zná pouze ocel, bude mít potíže. Následující tabulka ukazuje, jak se požadavky mění mezi jednotlivými odvětvími.
| Průmysl | Typické díly | Klíčová tolerance | Velikost dávky | Běžné materiály | Hlavní výzva |
|---|---|---|---|---|---|
| Těžba | Válcové tyče, hřídele drtičů | 0,001 in TIR | Nízké až střední | 4140, 4340 | Velikost a tvrdost komponentu |
| Vítr Energy | Hlavní hřídele, části pro otočení (yaw) | 0,0005 in TIR | Nízká | 42CrMo4 | Tepelná stabilita |
| Automobilový průmysl | Hřídele převodovek | 0,0008 in TIR | Vysoká | 1045, 20CrMnTi | Doba cyklu a opotřebení nástroje |
| Nová energie | Hřídele motorů, skříně | 0,0006 palce TIR | Střední až vysoká | Hliník, křemíková ocel | Chování materiálu |
| Zemědělské | Výkonové hřídele PTO, válcové kolíky | 0,0015 palce TIR | Střední | 1045, 8620 | Cena a opotřebení |
Zemědělská technika: náročné díly za skutečný tlak na náklady
Zemědělská technika pracuje v prachu, blátě a za podmínek nárazového zatížení. Hřídel odberu výkonu (PTO) nebo válečkový kolík nemusí vyžadovat tak přesné tolerance jako hlavní hřídel větrné elektrárny, ale musí vydržet tisíce provozních hodin za extrémních podmínek. Cenový tlak je velmi vysoký, protože zemědělci i prodejci neustále porovnávají ceny náhradních dílů na trhu. Obráběcí služba, která tyto součásti přeobrábí, zvyšuje náklady bez přidané hodnoty. Chytřejší přístup spočívá v přizpůsobení výrobního postupu funkčním požadavkům. U ložiskových sedel se dodržují přísné tolerance, zatímco u nepodstatných průměrů se používají širší tolerance a hrubší povrchová úprava. Takové rozhodnutí vyžaduje službu, která se ptá na konkrétní aplikaci, nikoli jen na výkres. Příklad od dodavatele z Iowy ilustruje tento přístup: Dílna obráběla hřídele řadových jednotek setebních strojů na jednohřídelovém soustruhu ve dvou nastaveních. Výrobní odpad dosahoval 6 % kvůli nesouososti při druhé operaci. Přechod na dvouhřídelový stroj snížil odpad na méně než 2 % a zkrátil dobu cyklu. Součást se nezměnila – změnil se výrobní postup.
Potrubí, pouzdra a hřídele válcových válců v různých odvětvích
Některé rodiny dílů se objevují téměř v každém průmyslovém odvětví. Potrubí, pouzdra a hřídele válcových válců jsou společným jmenovatelem. Pouzdro může být například ložiskový pouzdr v dopravníku, vzdálenostní kroužek v převodovce nebo opotřebitelná vložka v čerpadle. Geometrie je jednoduchá, ale objem výroby i materiál se značně liší. Obráběcí služba, která zvládne takovou šířku požadavků, potřebuje flexibilní nástrojové vybavení a řídicí systém schopný ukládat mnoho programů. Otáčení obrobku – tedy situace, kdy se obrobek otáčí a nástroj zůstává pevný – pomáhá dosáhnout souososti u těchto dílů. Zároveň snižuje chybu způsobenou odstředivou silou, která s rostoucí otáčkou vřetene roste u starších konstrukcí. Omezením je, že otáčení obrobku je méně flexibilní pro příčné vrtání nebo frézování. Pokud pouzdro vyžaduje příčný otvor, může být stále lepší volbou jednovřetenový soustruh s poháněnými nástroji. Důležitější než obecná doporučení je upřímné posouzení konkrétních požadavků.
Co posuzovat při výběru partnera pro soustružení
Výběr partnera pro soustružení nezávisí na nejnižší hodinové sazbě. Je to o shodě kapacit s rodinou dílů. Několik otázek pomůže rozlišit způsobilou službu od jen zaneprázdněné.
Dotazuje se služba na aplikaci ještě před vyhotovením cenové nabídky?
Existuje dokumentovaný postup pro rozběh a tepelné řízení?
Jak se sleduje opotřebení nástrojů a kdo upravuje posuny?
Může služba poskytnout reference ze stejného průmyslového odvětví?
Používá se měření během výroby, nebo pouze koneční kontrola?
Retrofit chemického závodu na jižním pobřeží Číny přinesl jasnou poučku. Ve středu výrobní série začaly objímky čerpadel vykazovat elipticitu. Služba pro soustružení původně obviňovala materiál. Podrobnější analýza však odhalila, že chladič chladiva se zapínal a vypínal, čímž docházelo k tepelnému roztahování a smršťování vřetene. Jakmile byl chladič stabilizován a do procesu byl začleněn rozběhový cyklus, elipticita zmizela. Náprava stála téměř nic. Její nalezení vyžadovalo službu, která rozumí celému procesu, nikoli jen stroji.
Pro operace vyžadující konzistentní obrábění hřídelí, pouzder, trubek a válců vyvinula společnost Hengxing řadu produktů zahrnujících automatické dvouhlavové CNC soustruhy, dvouhlavové vrtací stroje a frézovací stroje se dvěma frézovacími stranami. Zaměření společnosti na tuhost, tepelnou stabilitu a praktickou automatizaci ji činí vhodným partnerem pro dodavatelské řetězce v těžebním průmyslu, větrné energetice, obnovitelné energii, automobilovém průmyslu a zemědělské technice.
Obsah
- Jak se služba CNC soustružení zapojuje do těžebního a těžkého strojního vybavení
- Součásti pro větrnou energii a jejich požadavky na přesnost
- Automobilové a komponenty pro novou energii: Objem splňuje přesnost
- Zemědělská technika: náročné díly za skutečný tlak na náklady
- Potrubí, pouzdra a hřídele válcových válců v různých odvětvích
- Co posuzovat při výběru partnera pro soustružení
